LANGUAGE
Dvě hodiny po noční směně začal 90mm extrudér s 1 kV LLDPE izolovaným kabelem produkovat matný, mírně zvlněný povrch. Rychlost šroubu byla stabilní, snímač průměru korigoval každých několik sekund a tlak v hlavě vyšplhal o 18 barů nad ranní základní linii. Hodnoty nastavení hlavně byly jednoduše zkopírovány z LDPE zakázky: 165/175/185/190 °C s matricí 195 °C.
Složení nebyl problém. Teplotní okno bylo. LLDPE je teplejší a plošší než LDPE a trestá chyby v obou směrech: příliš studený zanechává nerozpuštěné gely a tlakové rázy, příliš horký způsobuje slintání, oxidaci a měřitelně slabší izolační stěnu.
Krátká odpověď
LLDPE taje mezi 120 a 130 °C , ale zpracovává se při teplotě taveniny 180 až 230 °C . Forma obvykle sedí 10–20 °C nad zónou dávkování. Pro izolaci kabelů udržujte měřenou taveninu při 205–215 °C a nikdy ji nenechávejte setrvat nad 240 °C.
Rozsah pracovních teplot LLDPE, zóna po zóně
Hodnota 120–130 °C je rovnovážná teplota tání měřená pomocí DSC. Říká vám, kde krystaly mizí, ne kde polymer teče dostatečně dobře, aby pokryl vodič rychlostí 200 m/min. Mezi tavením a dobrým prouděním je mezera 60–90 °C a níže uvedený profil ji ve skutečnosti uzavírá.
Dvě opravy jsou důležitější než absolutní čísla. Za prvé, údaje ohřívacího pásu jsou 10–25 °C pod skutečnou teplotou taveniny kvůli smykovému ohřevu ve šneku, takže sud ukazující 195 °C může dodávat taveninu 215 °C. Za druhé, LLDPE je tenčící ve smyku: zvýšení teploty taveniny snižuje viskozitu a tlak, ale také snižuje pevnost taveniny, která se později projeví jako průhyb na kuželu a oválnost v hotovém svitku.
Proč bod tání 120–130 °C stále potřebuje matrici 200 °C
Čtyři mechanismy vysvětlují mezeru mezi číslem datového listu a nastavenými body na panelu.
Úzké tavící okno
Distribuce větvení s krátkým řetězcem LLDPE způsobuje, že většina krystalů taje při teplotě přibližně 10 °C. Neexistuje žádná dlouhá fáze měknutí jako u LDPE, takže přechod z pevné látky do toku je náhlý a rané zóny již musí přenášet teplo.
Viskozita, nejen fáze
Plně roztavená, ale studená tavenina je stále příliš viskózní, aby se rovnoměrně rozprostřela kolem 2,5 mm izolační stěny. Teploty 200–225 °C snižují viskozitu tam, kde se polymer uvolní, než opustí délku povrchu.
Smykové teplo je součástí rozpočtu
Zhruba třetina až polovina energie, která roztaví náplň PE šroubu, pochází z mechanické práce, nikoli z topných pásů. Opotřebený šroub proto najednou potřebuje na panelu o 15 °C více, aby dosáhl stejné teploty taveniny.
Doba setrvání překonává maximální teplotu
Degradace následuje čas vynásobený teplotou. Tavenina udržovaná při teplotě 215 °C po dobu dvou minut je obvykle bezpečnější než tavenina, která je při pomalém spouštění, kdy je výstup nízký a polymer setrvává, na 30 sekund.
Jak se LLDPE srovnává s LDPE, HDPE a XLPE
Většina teplotních chyb na panelu pochází z opětovného použití sousedního receptu. Níže uvedené srovnání ukazuje, jak daleko od sebe okna skutečně jsou.
Kde se problémy s teplotou skutečně projevují
Když linka LLDPE začne generovat odpad, příčiny mají tendenci se shlukovat. Níže uvedené rozdělení odráží vzorec, který nejčastěji vidíme při uvádění do provozu a při odstraňování problémů: je to diagnostické vážení, nikoli laboratorní statistika.
34 %
Roztavit příliš chladno
27 %
Roztavte příliš horko
21 %
Zemřít a nerovnováha hlavy
12 %
Chladící profil
6 %
Přijímací napětí
Dva režimy selhání taveniny za studena stojí za to oddělit. Neroztavené částice gelu se jeví jako vyvýšené hrbolky, které přežijí, dokud zákazník neodizoluje kabel, zatímco zóna hladovějícího přívodu vytváří cyklické tlakové výkyvy 20–40 barů a pruhování viditelného průměru. Poruchy taveniny vypadají jinak: hnědá zemřít slintá na zemi, slabý octový nebo voskový zápach na hlavě a prodloužení při přetržení klesá dříve než pevnost v tahu.
Proč na kvalitě pryskyřice záleží stejně jako na teplotě
Zhruba 60 procent světového LLDPE jde do filmu, nikoli do kabelů. Tento jediný fakt vysvětluje velmi častou chybu: nákup běžného filmu, protože je levný a dostupný, pak celý týden bojovat s gely a spáleninami na kabelovém vedení.
Film – asi 62 %
Kabelové směsi – asi 14 %
Rotační formování – asi 11 %
Vstřikování – asi 7 %
Trubky a další – asi 6 %
Typy kabelů jsou specifikovány odlišně. Hledejte kontrolovaný index toku taveniny v těsném pásmu, zdokumentované balení antioxidantů, nízký počet gelů a definovaný objemový odpor. Typ filmu může dosáhnout stejného bodu tání 120–130 °C a přesto selže při nasáknutí vodou při teplotě 90 °C, protože balení aditiva nebylo nikdy navrženo pro mokré elektrické stárnutí.
Sekvence spouštění a vypínání, která chrání okno
Regulace teploty na LLDPE je většinou problém disciplíny, nikoli problém zařízení. Níže uvedená sekvence trvá asi 45 minut a zabraňuje vzniku většiny zmetku při výměně směny.
1. Ověřte senzory. Zkontrolujte každý termočlánek s kalibrovanou sondou. Posun o 15 °C v dávkovací zóně stačí k tomu, aby se tavenina dostala mimo rozsah bez jakéhokoli alarmu.
2. Pomalu namáčejte. Před zahájením šroubování zahřejte z chladu na 160 °C a podržte 30–40 minut. Rychlé rampy opouštějí hlavu chladnější než hlaveň a způsobují nárůst během první hodiny.
3. Čištění, poté náběh. Vyčistěte předchozí polymer promývací sloučeninou PE, poté zrychlete a nastavte nastavené hodnoty při 15–20 otáčkách za minutu s matricí otevřenou do atmosféry.
4. Přečtěte si skutečné tání. Proveďte sondu taveniny na matrici, upravte poslední dvě zóny a teprve potom zvyšte rychlost linky v krocích po 10 m/min a sledujte tlak hlavy.
5. Přestaňte čistit. Pro krátké zastávky držte ohřívače na 150 °C a nevypínejte je; při dlouhých zastávkách profoukněte a zatáhněte šroub, aby nedošlo ke studené zátce.
6. Zaznamenejte každou změnu. Zaznamenejte teplotu taveniny, tlak v hlavě a rychlost linky na kotouč, takže pozdější stížnost lze vysledovat ke konkrétnímu běhu.
Hardware, který drží okno stabilně
Nastavené body platí pouze tehdy, když je stroj dokáže zopakovat. Na lince LLDPE záleží na třech hardwarových detailech: PE šnek s adekvátním L/D a bariérovou nebo mísící sekcí, správně dimenzovaná sítová sada, která nevyvíjí tlak, a průvlak s dostatečnou délkou, aby se tavenina uvolnila. Nízkokompresní univerzální šroub poběží LLDPE, ale k dosažení stejné kvality povrchu obvykle potřebuje o 10–15 °C více tepla, což zkracuje teplotní bezpečnostní rezervu.
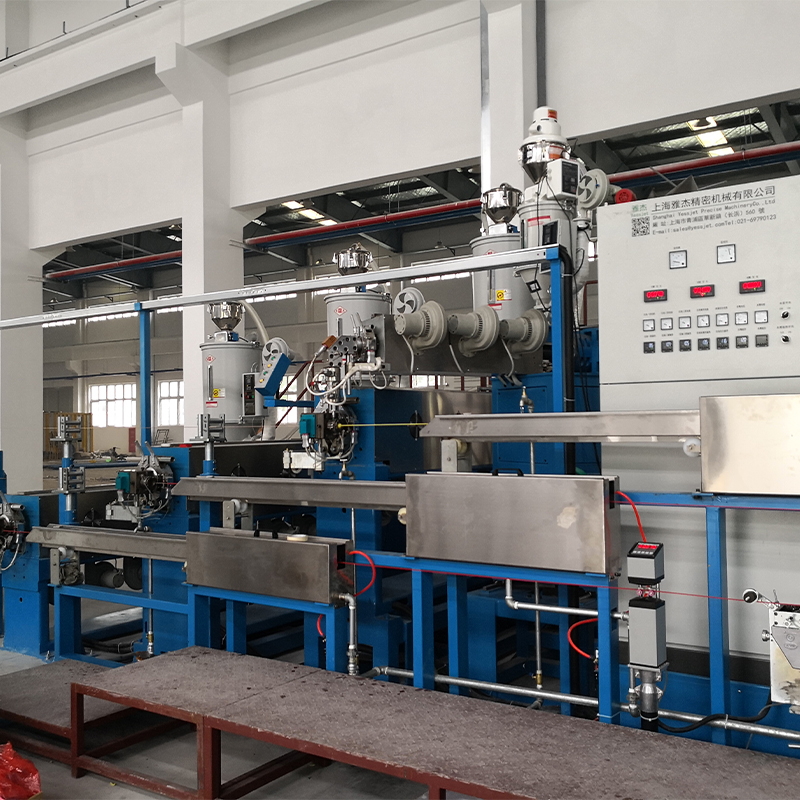
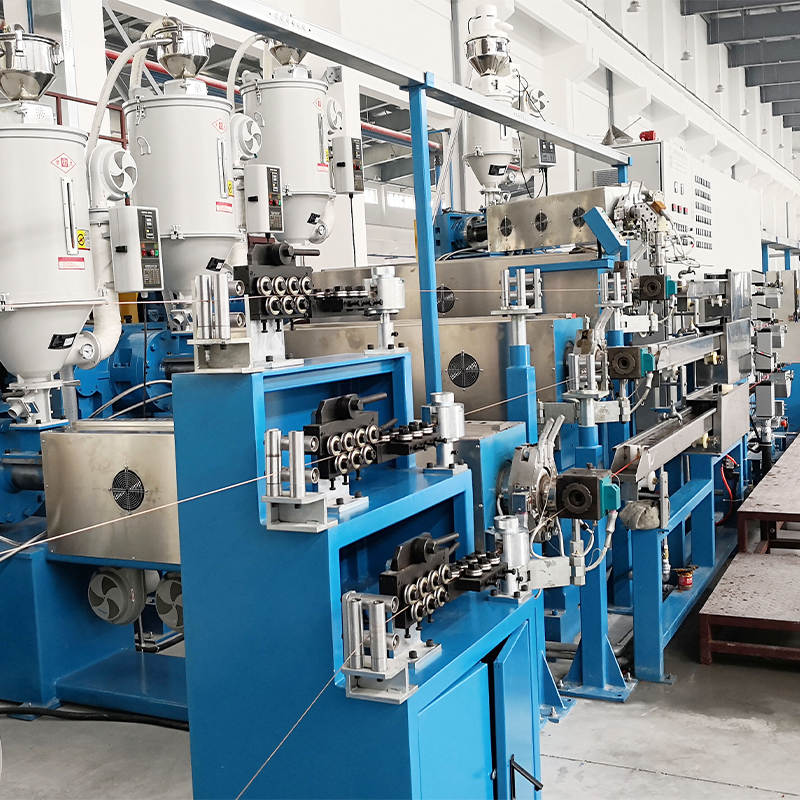
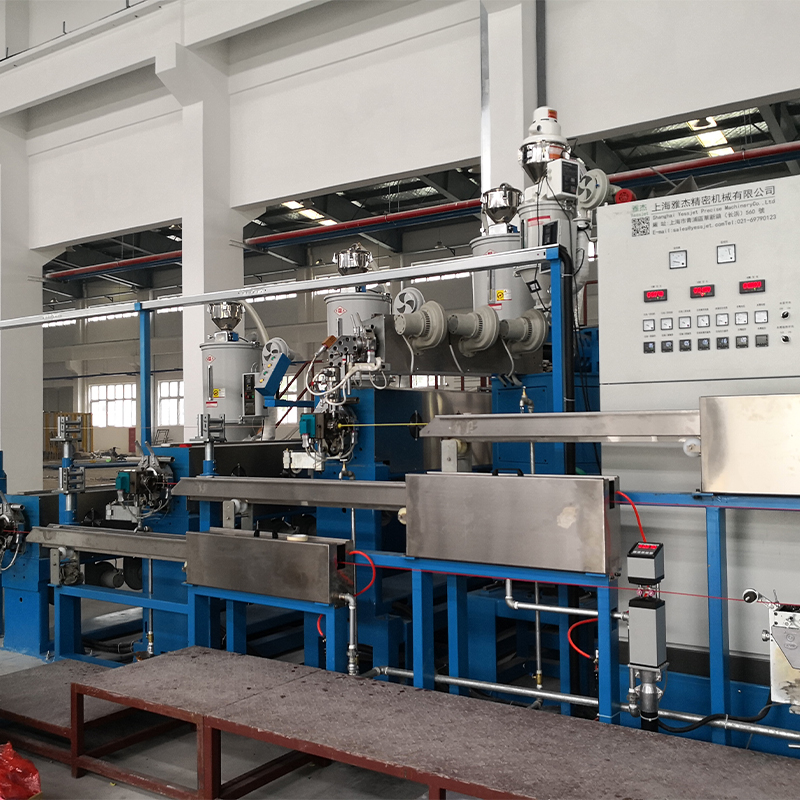 Vysoce účinný PP, PVC a PE kabelový extrudér Multifunkční vytlačované jádro pro izolaci a pláště, kompatibilní s PP, PVC a PE a určené pro energeticky úspornou výrobu kabelů s vysokou výtěžností. Zobrazit produkt →
Tam, kde výstup musí zůstat konstantní při výměně cívky, je teplotní stabilita a kontinuita linky stejný problém. The akumulátorové a taneční systémy pro kontinuální vytlačovací linky udržujte extrudér v chodu při pevné rychlosti šneku, zatímco navíjecí strana mění cívky, což odstraňuje opakované cykly zahřívání a ochlazování, které způsobují kolísání teploty taveniny.
Výběr extruderu si zaslouží vlastní revizi, než bude dokončen teplotní profil. Náš průvodce po vysoce účinné extrudéry PP, PVC a PE kabelů pokrývá geometrii šroubů, přizpůsobení výstupů a praktické rozdíly mezi konfiguracemi s jedním strojem a integrovanými linkami.
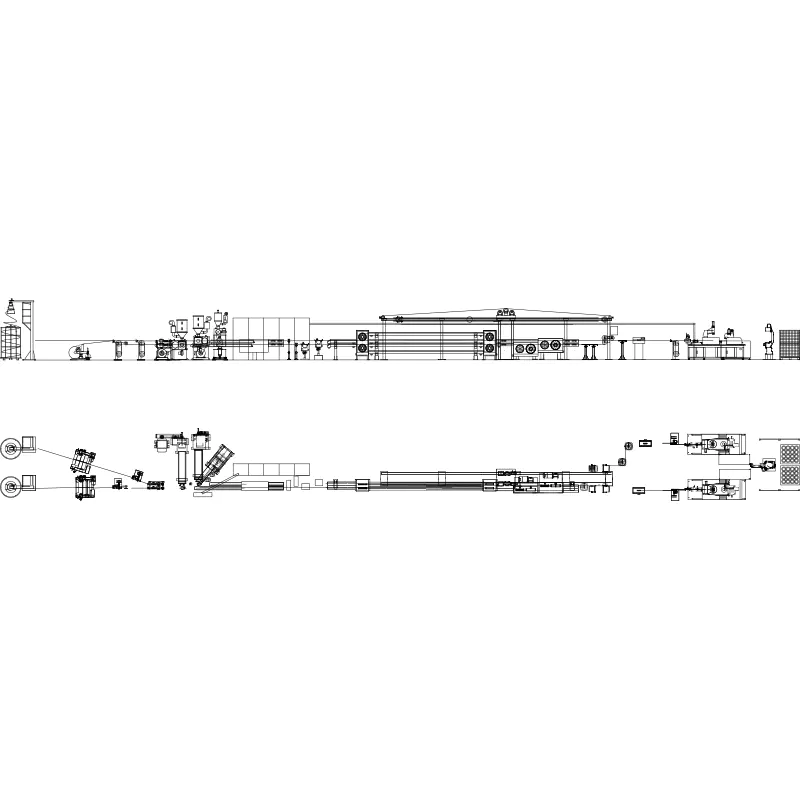 Linka na vytlačování drátů a kabelů pro izolované a opláštěné kabely Automatizovaná linka pro izolované nebo opláštěné vodiče a kabely, kombinující vytlačování specifické pro materiál s řízením PLC a následným chlazením, tiskem a navíjecím zařízením. Zobrazit produkt →
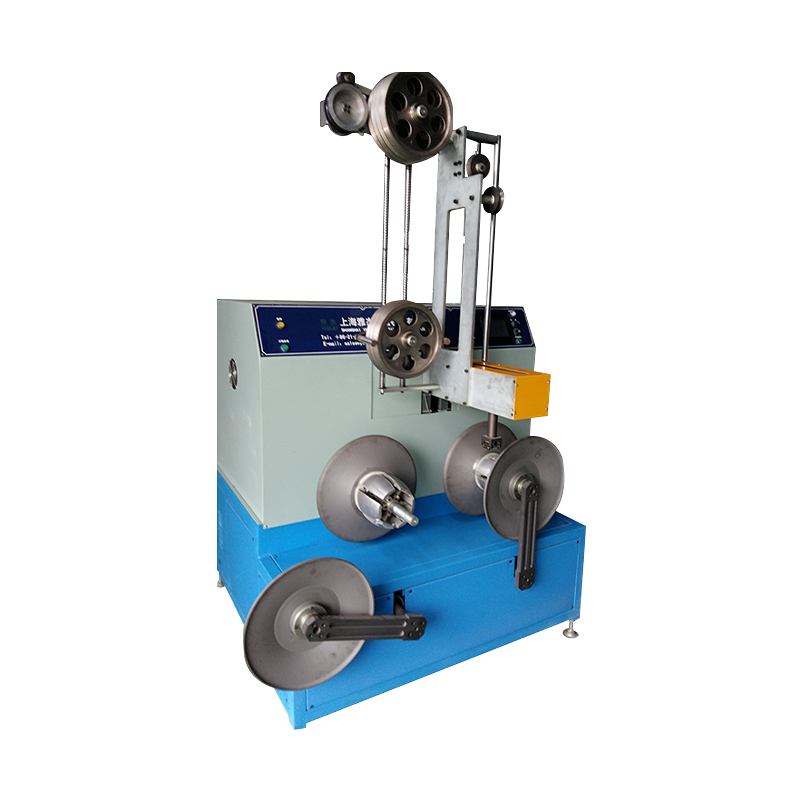
Na straně po proudu je teplota taveniny pouze polovinou příběhu: o tom, zda izolace dodrží rozměry právě vyrobené formy, rozhoduje chladicí žlab a napínací napětí. Systém řízení tahu, který drží v řádu několika newtonů, zabraňuje oválnosti a smrštění, které obsluha často obviňuje extrudér.
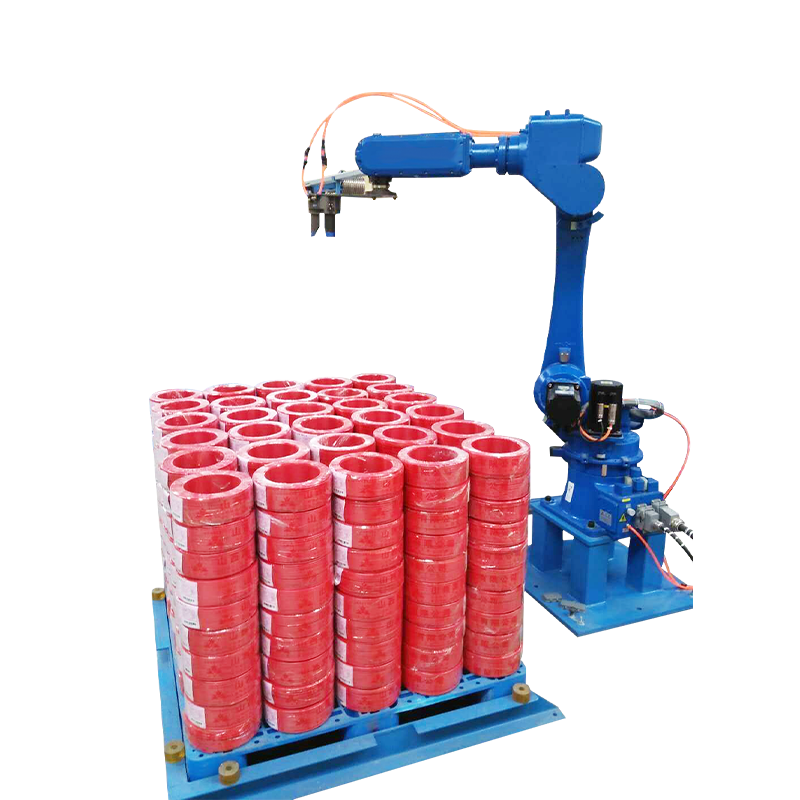
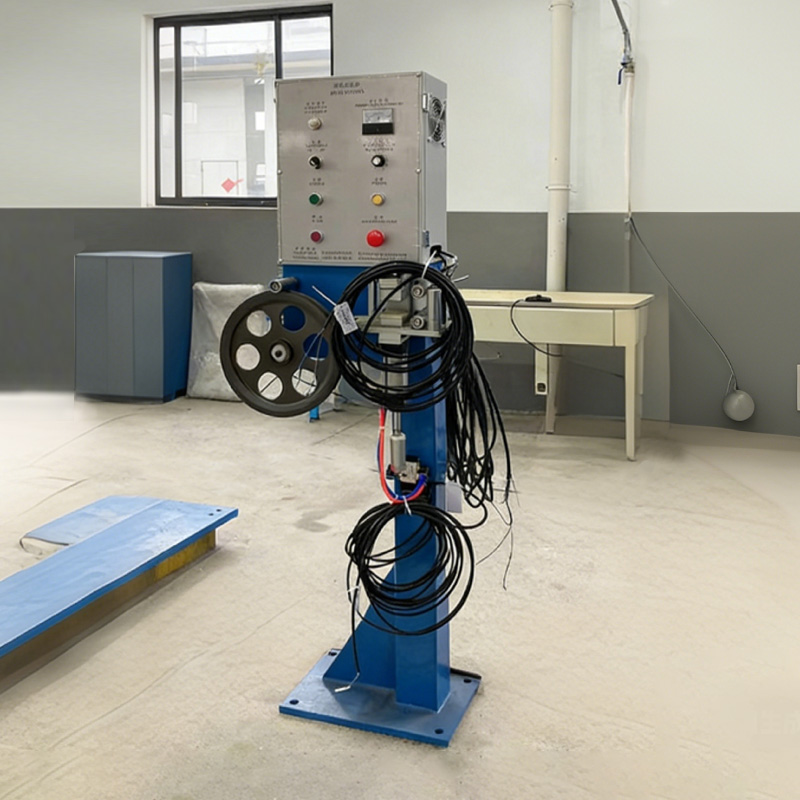 Systém kontroly napětí drátu a lanka pro navíjení Systém příslušenství, který upravuje napětí kabelu v reálném čase během navíjení, aby se zabránilo natažení, poškození, volnému navíjení a neuspořádanému uspořádání. Zobrazit produkt →
Údržba, záznamy a dodržování předpisů
Teplotní okno je pouze tak spolehlivé jako zařízení kolem termočlánku. Tři rutiny údržby ji udrží poctivou:
- Každé čtvrtletí znovu utáhněte topné pásy a zkontrolujte kontakt; uvolněný pásek vytváří studené místo, které čte správně na senzoru a špatně v tavenině.
- Dvakrát ročně ověřte termočlánky a regulátory oproti referenční sondě a vždy po výměně šroubu nebo válce.
- Sledujte počet gelů a nárůst tlaku na sítu na výrobní šarži; trend rostoucího tlaku při konstantní teplotě taveniny obvykle ukazuje na znečištění nebo opotřebení šroubu, nikoli na poruchu teploty.
Pokud jde o shodu, záznam teploty taveniny je součástí procesního důkazu potřebného pro NN kabel podle IEC 60502-1 a pro deklarace reakce na oheň CPR podle EN 50575, kde složení směsi a její teplotní historie jsou podkladem pro deklaraci. Udržujte teplotu tání, číslo šarže směsi a ID cívky propojené v jednom záznamu; když se zákazník zeptá, proč se šarže chová jinak, tento odkaz odpoví na otázku v minutách namísto dnů. Dokumentace RoHS a REACH by měla cestovat se šarží směsi, nikoli s hotovou cívkou samotnou.
LLDPE vás nepotrestá za to, že budete mít trochu vyšší teplotu než LDPE – potrestá vás za spuštění zkopírovaného receptu. V technickém listu považujte 120–130 °C za bod tání, 180–230 °C jako zpracovatelské okno na panelu a 205–215 °C jako praktický cíl pro izolaci kabelů. Pak to ověřte jehlovou sondou na matrici, spíše než důvěřujte displeji ovladače, a zapište si číslo pro každý kotouč. Tento zvyk sám o sobě odstraňuje většinu problémů s povrchem, gelem a oválností, které jsou obviňovány ze směsi.