LANGUAGE
Kabelárna provozuje opláštění lineárního nízkohustotního polyetylenu s válcovým profilem zbylým z objednávky LDPE. Během půl hodiny tlak taveniny stoupl, povrch vypadá zamlžený a jiskrový tester začne zaznamenávat chyby. Nic na lince není přerušené. Pryskyřice se prostě taví při jiné teplotě, než na jakou byl profil napsán.
Sečteno a podtrženo: bod tání LLDPE je asi 120 až 128 °C jako vrchol DSC, zhruba 10 až 15 °C nad LDPE a 8 až 12 °C pod HDPE. Tavení začíná v blízkosti 105 až 112 °C a končí asi při 130 °C. Tento rozsah, nikoli jediný údaj, rozhoduje o teplotě přiváděcí zóny, očekávaném tlaku taveniny a o tom, kolik neroztaveného gelu může přežít v izolační stěně.
Části níže pokrývají, odkud číslo pochází, jak jej výběr komonomeru posouvá a jak jej převést na nastavení hlavně, kontrolu napětí a pravidla vstupní kontroly, která vydrží na běžící lince.
Co je vlastně bod tání LLDPE
Diferenciální skenovací kalorimetrie uvádí tání jako křivku, nikoli jako bod. Při druhém běhu zahřívání standardní LLDPE ukazuje extrapolovaný začátek blízko 105 až 112 °C, vrchol mezi 120 a 128 °C a návrat k základní linii o 128 až 135 °C. Dodavatelé uvádějí vrchol, protože se dobře opakuje z laboratoře do laboratoře, ale začátek je údaj, na kterém záleží, když se nastavuje zóna podávání.
Vrchol DSC, druhý rozběh
120 až 128 °C pro běžné druhy butenu, hexenu a oktenu při 10 °C/min, podle ASTM D3418 nebo ISO 11357-3.
Počátek tání
105 až 112 °C. Zde začíná částečné tání, takže toto číslo je třeba respektovat při psaní profilu sudu.
Bod měknutí podle Vicata
88 až 100 °C. Popisuje tuhost při zatížení, nikoli tavení, a jeho použití jako nastavené hodnoty tání způsobuje rázy.
Praktická teplota tání
190 až 220 °C na matrici, zhruba 60 až 90 °C nad vrcholem, takže polymer je zcela roztavený a homogenní.
Hustota posouvá vrchol předvídatelně. Stupně mezi 0,915 a 0,922 g/cm³, které se používají pro flexibilní fólie a pláště kabelů, tají při 120 až 123 °C. Stupně mezi 0,926 a 0,940 g/cm³ posouvají vrchol na 126 až 130 °C a chovají se blíže k HDPE v kompresní zóně.
Proč se LLDPE taví nad LDPE
Rozdíl pochází z architektury větvení. LDPE se vyrábí pod vysokým tlakem a na páteři nese větve s dlouhým řetězcem. Tyto větve jsou příliš objemné na to, aby vstoupily do krystalové mřížky, takže přerušují růst krystalů a udržují krystalinitu na zhruba 35 až 45 procentech. LLDPE se vyrábí s koordinačním katalyzátorem, takže jeho páteř zůstává lineární a visí z ní pouze krátké větve o dvou až šesti uhlíkech. Krátké větve jsou také vyloučeny z mřížky, ale lineární segmenty mezi nimi se skládají do lamel mnohem efektivněji. Krystalinita stoupá na asi 45 až 55 procent a s ní stoupá i vrchol tání.
Rozložení molekulové hmotnosti tento efekt zesiluje. LLDPE má užší distribuci a žádné větvení s dlouhým řetězcem, takže je výrazně méně tenčí ve smyku než LDPE. Při stejném indexu toku taveniny vyžaduje větší krouticí moment šroubu, generuje vyšší tlak v matrici a vykazuje nižší pevnost taveniny a menší bobtnání matrice. Šroub optimalizovaný pro LDPE má obvykle nižší výkon než LLDPE, i když je teplota každé zóny již správná.
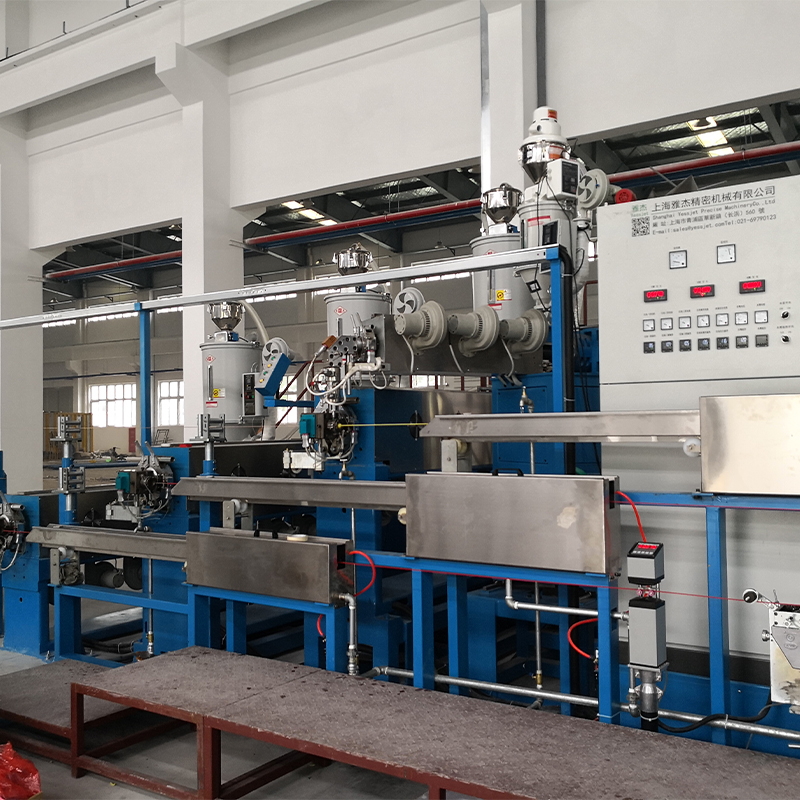
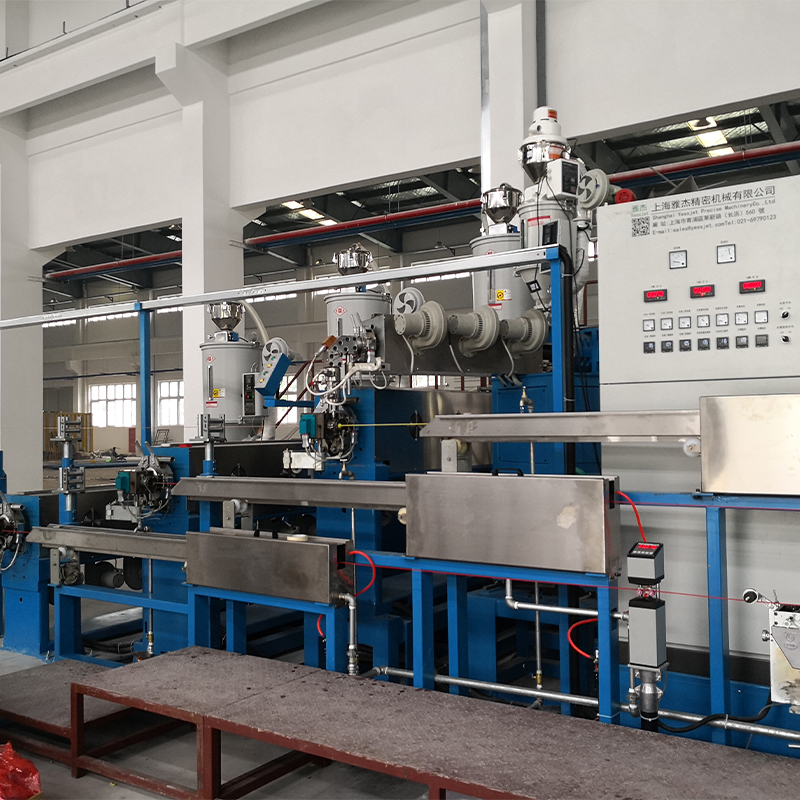
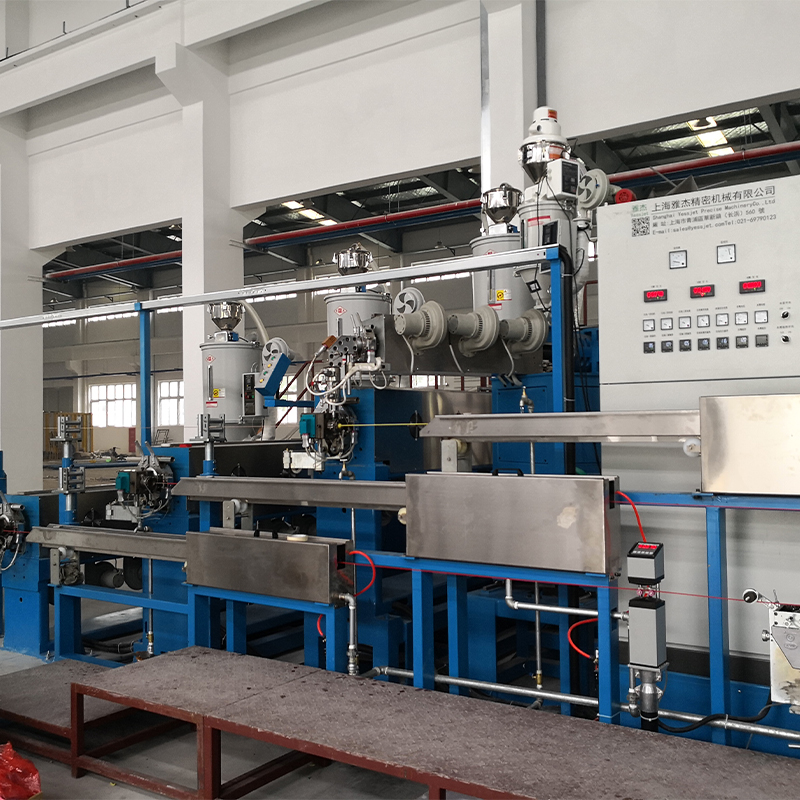 Full Auto PE PVC kabelový extrudér pro izolaci a opláštění Integrovaný vytlačovací systém pro PE a PVC kabelové izolace a pláště, vhodný tam, kde musí konstrukce šroubu a linky odpovídat náročnému zpracování polyetylenu. Zobrazit produkt →
Údaje o tání podle stupně
Níže uvedené srovnání zahrnuje čtyři skupiny polyethylenu, které se nejčastěji objevují na kabelových a filmových linkách. Rozsahy zahrnují komerční třídy; kdekoli uvnitř nich může sedět konkrétní partie.
Pryskyřice
Hustota (g/cm³)
DSC vrchol (°C)
Krystalinita
Chování taveniny
LDPE
0,918–0,932
108–115
35–45 %
Silné smykové ztenčení, vysoké bobtnání matrice
LLDPE (C4–C8)
0,915–0,940
120–128
45–55 %
Nízká pevnost taveniny, nízká citlivost na smyk
Metalocen LLDPE
0,900–0,925
115–124
40–50 %
Ostrý jediný hrot, vysoká houževnatost
HDPE
0,941–0,965
130–136
60–80 %
Vysoká tuhost, nejvyšší teplota taveniny
Špičkové hodnoty jsou výsledky druhého ohřevu DSC při 10 °C/min. Metalocen LLDPE je uveden samostatně, protože jeho úzké rozložení složení vytváří spíše ostrý pík než široký rozsah tání.
Skryté indikátory za jedním číslem tání
Datový list obvykle uvádí jeden pík. Níže uvedený graf ukazuje, co toto číslo skrývá: pík se pohybuje až o 15 °C v závislosti na tom, který alfa-olefinový komonomer byl použit, i když hustota a index toku taveniny vypadají identicky.
110 °C
LDPE
118 °C
mLLDPE
121 °C
Třída C4
124 °C
Třída C6
126 °C
Třída C8
133 °C
HDPE
V křivce se skrývají další dva signály. Vrchol prvního a druhého ohřevu se může lišit o dva až čtyři stupně a pouze druhý ohřev odráží samotnou pryskyřici. Šířka píku je také důležitá: široký rozsah taveniny ukazuje na širokou distribuci složení a vyšší riziko gelovatění, zatímco ostrý pík 3 až 5 stupňů ukazuje na jednotný stupeň metalocenu. Posun o dva stupně mezi šaržemi dodavatelů se typicky rovná změně hustoty 0,002 až 0,003 g/cm³, což je dostatečné pro posunutí tlaku taveniny o několik barů.
Změna bodu tání na nastavení sudu
Jakmile jsou známy nástup a vrchol, profil se zapíše sám. Přiváděcí zóna zůstává hluboko pod začátkem, takže pevné lože pokračuje v dopravě, kompresní zóna překračuje rozsah tání a dávkovací zóna dokončí práci nad špičkou.
- Oblast podávání: 150 až 170 °C, zhruba 40 až 50 °C pod začátkem, aby se zabránilo předčasnému tání a rázům.
- Kompresní zóna: 185 až 205 °C, kde většina krystalické struktury mizí a tavenina zhušťuje.
- Dávkovací zóna: 200 až 215 °C, pro homogenizaci a zvýšení tlaku.
- Adaptér a křížová hlava: 200 až 220 °C, s kabelovými křížovými hlavami často na spodním konci, aby se omezilo prověšení před chladicím žlabem.
Teplota taveniny na matrici by měla přistát mezi 200 a 220 °C. Klesnou pod zhruba 180 °C a nerozpuštěné gely přežijí ve stěně a projeví se jako povrchové vady nebo slabá místa v jiskrovém testu. Tlak nad 250 °C a oxidace se zrychlí, doba zdržení se stává kritickou a tvorba gelu stoupá, i když je pryskyřice technicky stále stabilní.
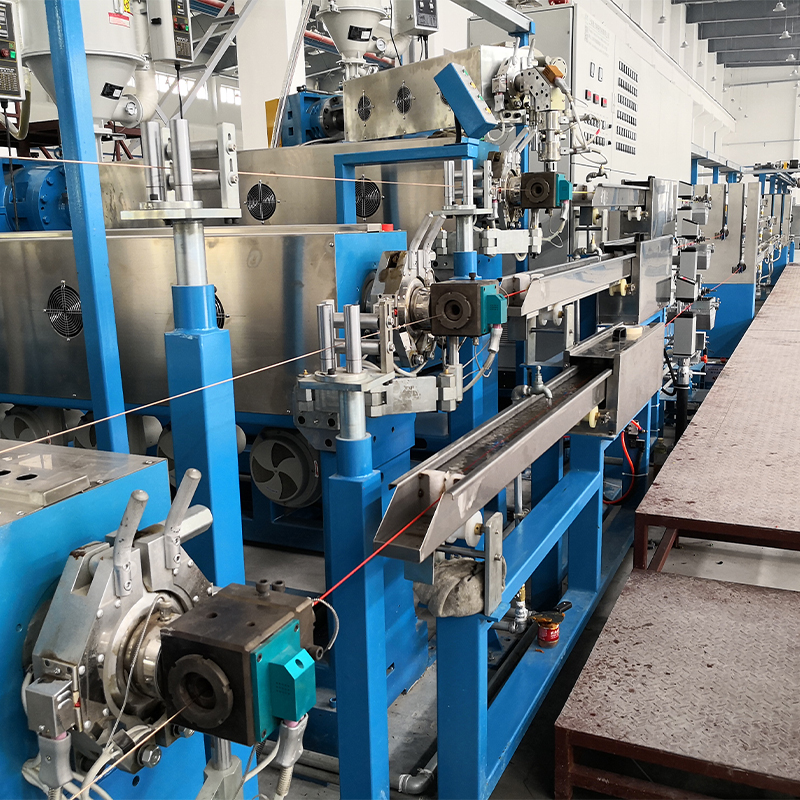
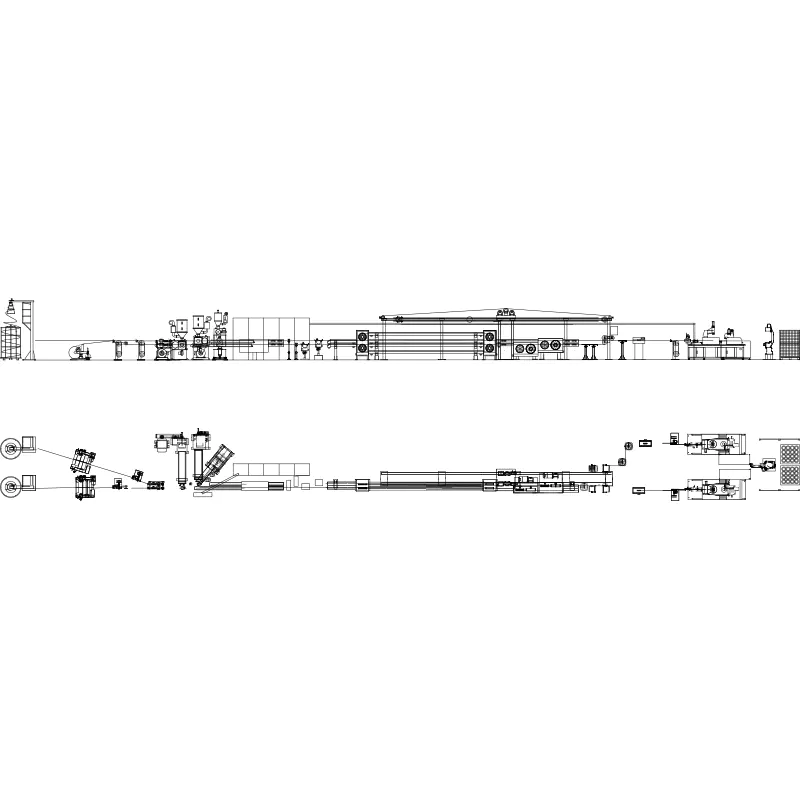 Automatizovaná linka na vytlačování drátů a kabelů s řízením teploty PLC Integrovaná linka pro izolaci nebo opláštění vodičů s importovaným šroubem a válcem, řízením PLC a přesnou regulací teploty pro stabilní vytlačování. Zobrazit produkt →
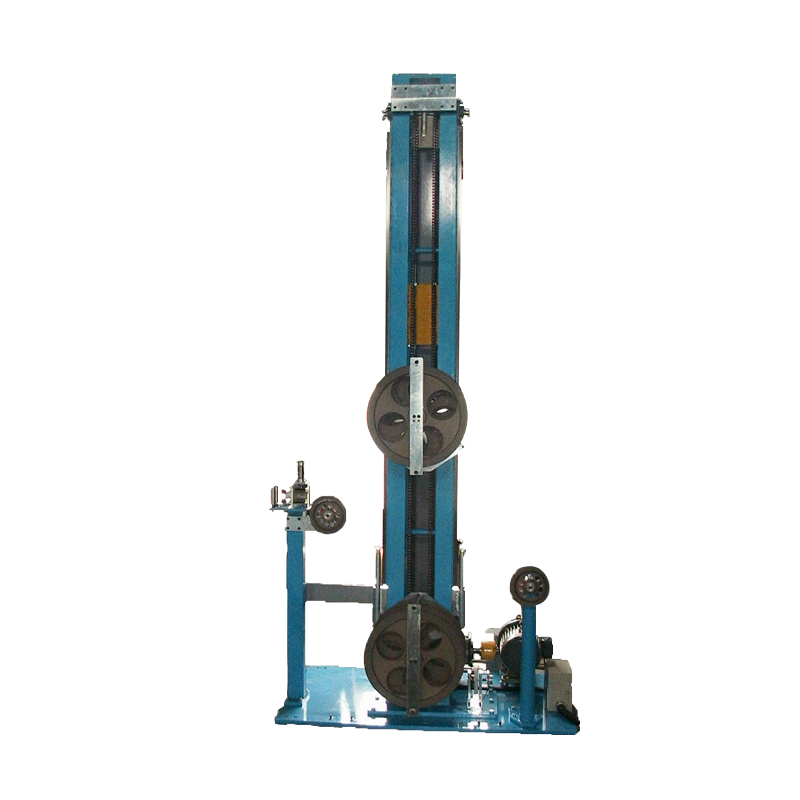
Nízká pevnost taveniny je druhá polovina příběhu. LLDPE špatně drží svůj tvar po opuštění matrice, takže kontrola průměru závisí spíše na stabilním tažení a navíjení než na samotné geometrii matrice. Akumulátorové a taneční systémy pro kontinuální vytlačovací linky absorbovat změny rychlosti během výměny kotouče a udržovat stabilní napětí, zatímco tavenina chladne.
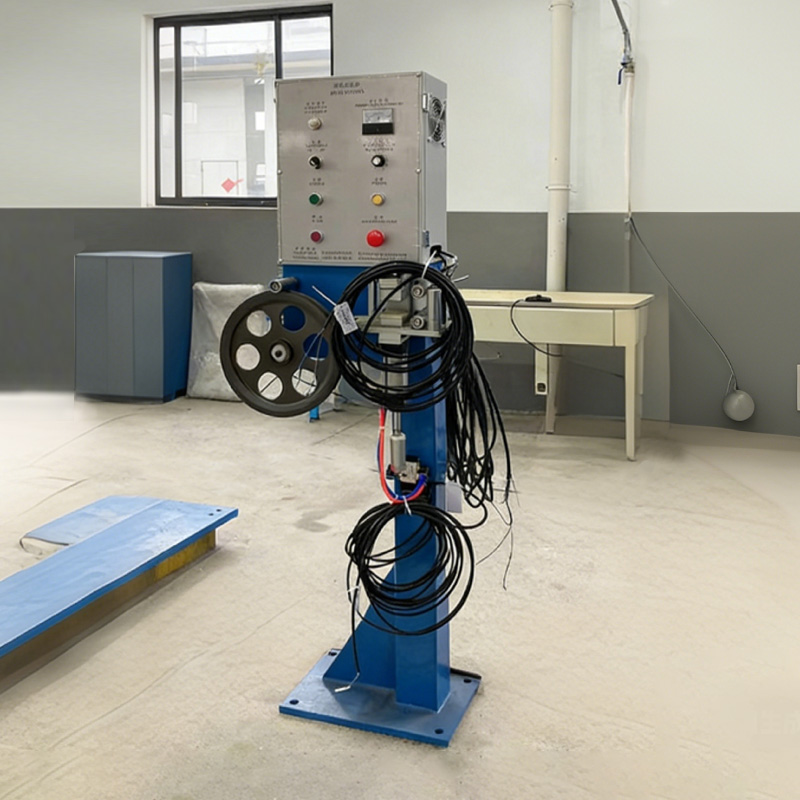 Systém kontroly napětí lanka pro stabilní navíjení Systém příslušenství, který reguluje napětí kabelu během navíjení, aby se zabránilo natahování, volnému omotání a nepořádku, a podporuje konzistentní kvalitu kabelu. Zobrazit produkt →
Kam objem LLDPE ve skutečnosti jde
Kabely a dráty jsou skutečnou, ale malou částí celosvětové spotřeby LLDPE. Na tomto kontextu záleží, když dodavatel změní třídu, přerozdělí kapacitu nebo když závod vyjednává alokaci pryskyřice proti producentům filmu.
- Fólie a obaly, včetně stretch a zemědělské fólie: asi 62 procent
- Vstřikované výrobky: asi 12 procent
- Rotační tvarování: asi 9 procent
- Izolace kabelů a vodičů, opláštění a směsi: asi 7 procent
- Trubky, potrubí a jiné vytlačování: asi 5 procent
- Předsměsi, lepidla a různé: asi 5 procent
Výběr a spouštěcí sekvence
Opakovatelné pořadí operací zabraňuje tomu, aby se přechod změnil na šrot.
- Vytáhněte skutečnou křivku DSC pro šarži, nejen vrchol v datovém listu, a potvrďte počáteční teplotu.
- Přizpůsobte hustotu a komonomer konečnému použití: flexibilní třídy plášťů blízko 0,920 g/cm³, tužší konstrukce až 0,935 g/cm³.
- Nastavte zónu podávání o 40 až 50 °C pod naměřený začátek a poté postupně zvyšujte zóny komprese a dávkování.
- Udržujte teplotu taveniny a tlak taveniny stabilní po dobu alespoň deseti minut, než se dotknete rychlosti linky.
- Ověřte kvalitu stěny jiskrovou zkouškou nebo počítáním gelu během prvních třiceti minut, kdy se stroj stále tepelně roztahuje.
- Zaznamenejte profil válce, teplotu taveniny a číslo šarže pryskyřice dohromady, aby další identická zakázka začala od známého bodu.
Poznámky k testování, údržbě a shodě
Údaje o teplotě tání jsou užitečné pouze v případě, že je měření důvěryhodné. Znovu zkalibrujte článek DSC pomocí india při 156,6 °C a ověřte základní linii alespoň jednou ročně, protože konstanta driftující buňky posouvá každý hlášený pík o stupeň nebo dva. Sudové termočlánky si zaslouží stejnou pozornost: pětistupňová chyba v měřicí zóně změní skutečný profil více než většina variací šarže pryskyřice.
Skladování je jednoduché. LLDPE není hygroskopický a normálně nepotřebuje žádné sušení, ale potřebuje ochranu před UV zářením a před křížovou kontaminací PVC, což vyžaduje vhodnou čisticí směs při přechodu spíše než přímé spláchnutí. U kabelových produktů podporují data tavení vstupní kontrolu a sledovatelnost šarže, zatímco hotový předmět musí ještě projít jiskrou, tahem a zkouškou prodloužení.
Na straně procesu rutinní kontroly trendů tlaku taveniny, zatížení motoru a počtu gelů zachycují problémy s tavením dříve, než se dostanou k zákazníkovi. Tam, kde se linky spíše modernizují než vyměňují, může mít revidované nastavení extruderu větší cenu než nový šnek vysoce účinné vedení extrudéru PE a PVC kabelu zahrnuje praktické kontroly, které jsou součástí této recenze.