LANGUAGE
90mm extrudér s jmenovitým výkonem 380 kg/h pro PVC opláštění se často ustálí na 330 kg/h, jakmile linka běží na tři směny na směsi s větším zatížením plniva – a operátor obviňuje matrici, vakuové čerpadlo nebo šnek. Ve většině recenzí specifikací, na kterých sedíme, byl nesoulad uzavřen o měsíce dříve, když byla vybrána geometrie šroubu pro jednu směs a linka byla později požádána, aby provozovala jinou.
Krátká verze
Šnekové extrudéry se volí podle rychlosti směsi a linky, nikoli podle nominální tonáže. PVC izolace a opláštění pohodlně sedí na jediném šroubu 20–24:1 L/D s kompresním poměrem 2,5–3,5. Izolace PE a XLPE při vysoké rychlosti linky vyžaduje drážkovaný posuv, 25–30:1 L/D a bariérovou část pro udržení rovné teploty taveniny. Porovnejte tyto tři proměnné a většina stížností na průměr-drift a výstupní stabilitu je zodpovězena před otevřením prvního bubnu směsi.
Následuje, jak se geometrie mapuje na kabelové vedení, která čísla patří do nákupní specifikace a kontroly, které udržují výstup stabilní ve třetím roce.
Co vlastně dělá šroub uvnitř hlavně
Jediný šnek vykonává tři práce při jedné rotaci: dopravuje studený granulát, taví ho proti zahřáté stěně sudu a čerpá taveninu přes urážecí desku do příčné hlavy při dostatečně stabilním tlaku, aby udržela tloušťku stěny. Každá práce žije ve své vlastní zóně a každá zóna je definována hloubkou letu.
Zóna krmení
Hluboké unašeče, zhruba 0,12–0,18 D. Jeho úkolem je objemová doprava, takže výstup sleduje objemovou hmotnost granulátu a tvar pelet. Toto je zóna, kterou má stabilizovat drážkovaná hlaveň.
Kompresní zóna
Hloubka letu se zužuje od posuvu k hloubce měření. Poměr mezi těmito dvěma je kompresní poměr; příliš nízké a neroztavené částice se dostanou do matrice, příliš vysoké a smykové zahřátí přidá tavenině 15–25 °C.
Zóna měření
Konstantní mělká hloubka, typicky 5–8 D dlouhá. Je to čerpadlo a jeho tlaková stabilita ovlivňuje toleranci průměru více než jakákoli další regulační smyčka.
Upínací deska a příčná hlava
Síta vytvářejí protitlak 15–30 MPa. Tlaková matrice se stará o izolaci, trubková matrice o opláštění; šroub rozhoduje o tom, jak stabilně se kterýkoli z nich naplní.
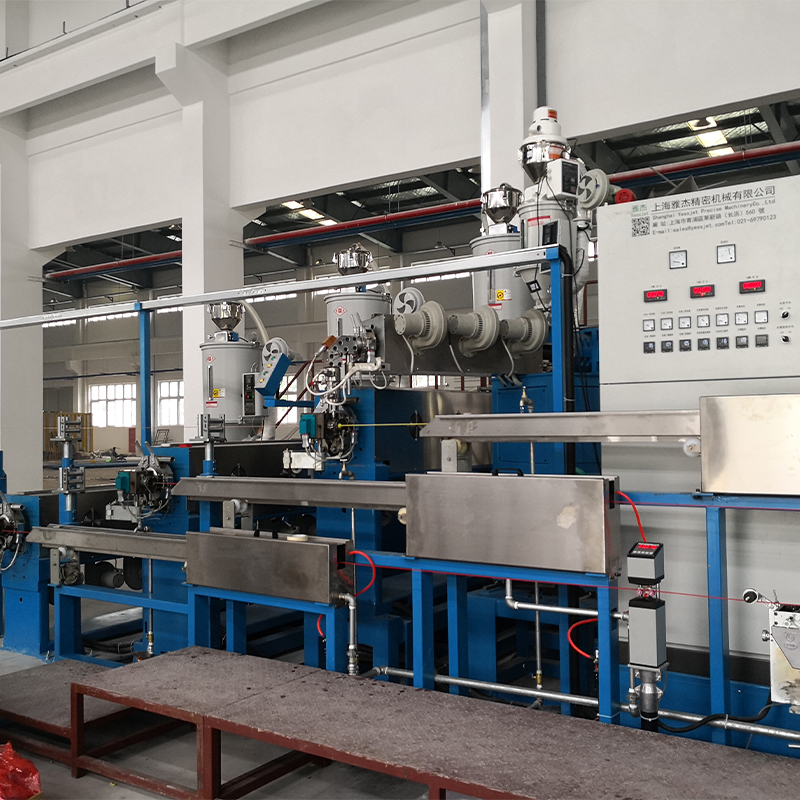
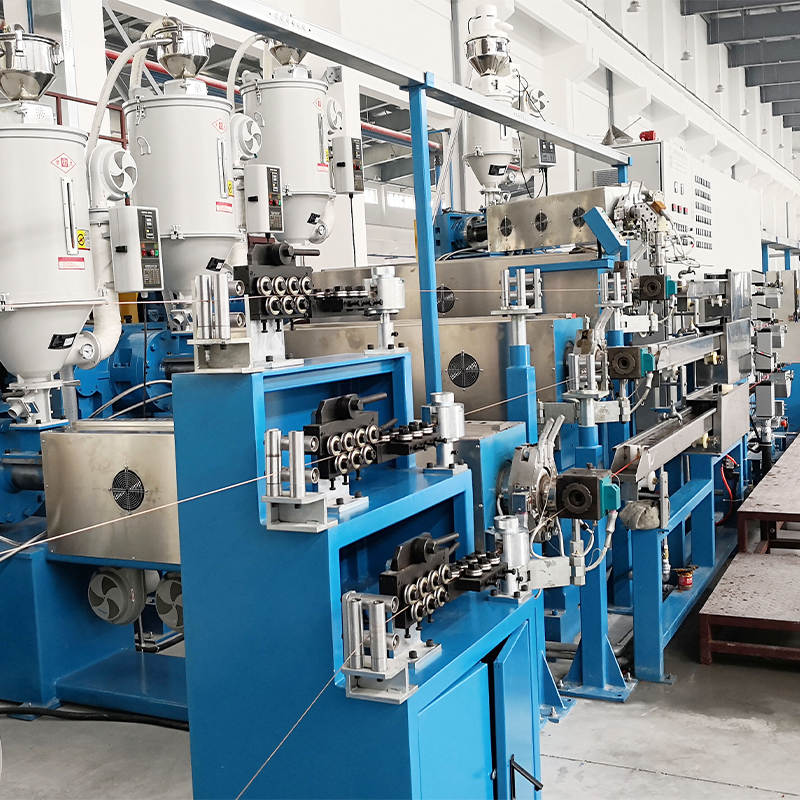
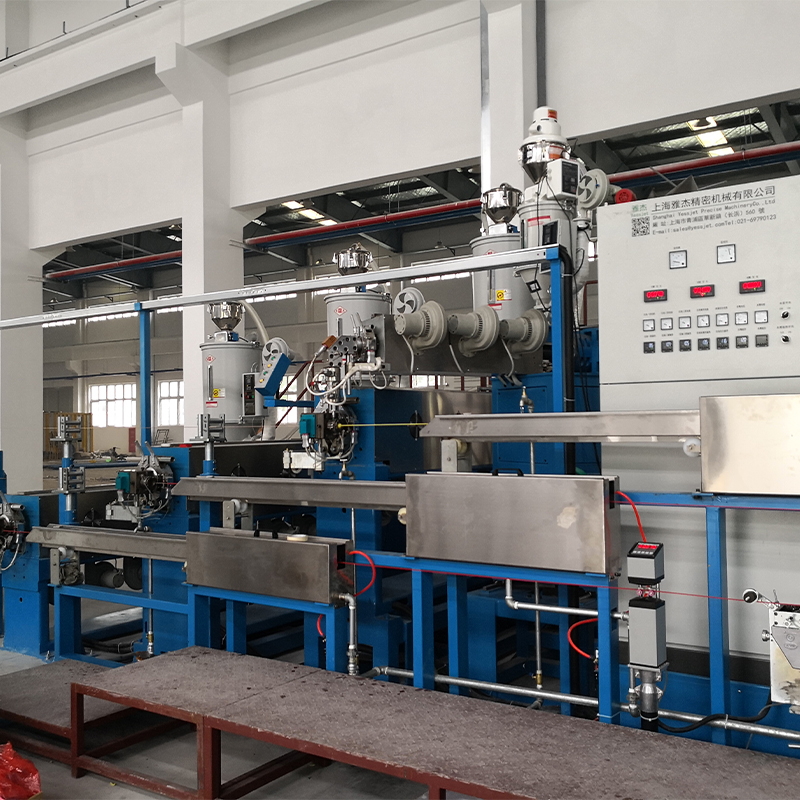
Po proudu přestane na geometrii záležet, pokud zbytek linky nestíhá. Na izolační lince XLPE linka pro vytlačování drátů a kabelů musí vyrovnávat teploty válce, délku chlazení, napětí vřetene a rychlost navíjení v jednom okně nastavení a šroub je pouze prvním článkem v tomto řetězu.
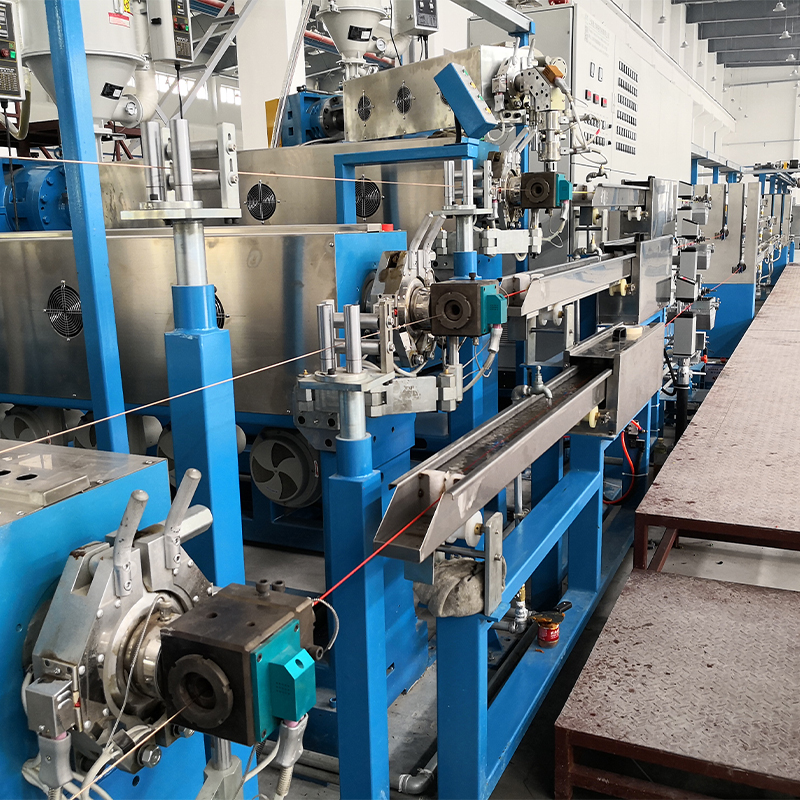 XLPE/PE kabelový extrudér s nádrží na chladicí vodu Pro linky zesíťovaného PE, kde taveninu nelze přepracovat, tento integrovaný extrudér a vícedílná nádrž na vodu podporuje nepřetržitou izolaci s řízeným chlazením a stabilním výkonem. Zobrazit produkt →
Zesíťovaný PE zvyšuje sázky, protože taveninu nelze přepracovat. Speciální PE/XLPE stroj s přizpůsobeným vodním žlabem udržuje taveninu v úzkém pásmu a zabraňuje předčasnému zesíťování uvnitř barelu, což je režim selhání, který se projevuje jako gelové skvrny tři dny po výrobním cyklu.
Porovnání návrhů šroubů na číslech, která rozhodují o výkonu
Když dva dodavatelé uvádějí stejný průměr, rozdíl spočívá v L/D, kompresním poměru a konstrukci posuvu. Níže uvedené rozsahy jsou ty, které nejčastěji porovnáváme při technické kontrole.
Orientační rozsahy odvozené ze specifikací kabelových linek; vždy před podpisem potvrďte testem na vaší vlastní směsi.
Dvoušnekové stroje dominují práci se suchým mícháním PVC, protože do sebe zabírající lopatky jsou samostírací a dopravují prášek bez kroku předběžného míšení. Na izolačních linkách stále vítězí jeden šroub, pokud jde o stabilitu tlaku taveniny a náklady na kg/h, proto se obvykle volí spíše směs než počet šroubů.
Co datasheet vynechává: kam tiše jde výstup
Výstup na typovém štítku se měří pomocí nového šroubu, čistého síta a usazeného plnicího hrdla. Reálné linky ztrácejí propustnost na pěti předvídatelných místech a pouze jedno z nich je motor.
14 %
Odbavení letu
9 %
Sbalení obrazovky
7 %
Omezení zemřít
6 %
Posun hrdla
4 %
Ohřívací pás
Orientační příspěvek ke ztrátě propustnosti měřený v průběhu dvouletého okna na 90 mm izolační lince.
Letová vůle je tichá. Nový 90 mm šroub obvykle běží s radiální vůlí 0,20–0,30 mm; za zhruba 0,45 mm tavenina klouže zpět přes lopatky, výkon klesá a teplota taveniny stoupá při stejných nastavených hodnotách. Vzhledem k tomu, že nic není alarmující, je pokles obviňován na sloučeninu. Stejným způsobem se skrývá tečení tlaku na sítu: rostoucí rozdíl tlaku na desce jističe je vaším prvním varováním, že čerpadlo pracuje více, než by mělo.
Kde tyto stroje sedí ve výrobě kabelů
Mezi námi dodávanými kabelovými závody níže uvedené rozdělení odráží, jak je kapacita extrudéru skutečně rozdělena podle konečného produktu, nikoli podle velikosti stroje.
PVC izolace a opláštění — 38 %
PE a XLPE napájecí kabel — 31 %
LSZH a ohnivzdorné — 14%
LAN a komunikace — 11 %
Specialita a pěna – 6 %
Na aplikaci záleží, protože mění, co musí linka dělat, když se zastaví. Plášťové šňůry tolerují krátké zastavení pro výměnu cívky; jemné drátové a LAN linky ne, a to je místo akumulátorové a taneční systémy pro kontinuální vytlačovací linky vydobyjte si své místo tím, že udržíte tlumič kabelu a konstantní napětí, zatímco se vyměňuje naviják po proudu.
Určení šnekového extrudéru: kontrola v pěti krocích
Specifikace nákupu, která přežije uvedení do provozu, se obvykle řídí stejným pořadím rozhodnutí.
Krok 1 — Fixujte směs před tonáží
Zaznamenejte index toku taveniny, zatížení plniva, povolený strop teploty taveniny a rozsah tloušťky stěny. Dvě sloučeniny, které vypadají podobně na datovém listu, mohou vyžadovat rozdíl v kompresním poměru 4:1.
Krok 2 — Velikost výstupu na matrici, nikoli na typovém štítku
Vezměte požadovaný kg/h na křížové hlavě při vaší maximální rychlosti linky a přidejte 15 % světlého prostoru pro variaci směsi a opotřebení šroubů.
Krok 3 — Rozhodněte se o návrhu zdroje
Drážkované krmivo nakupuje stabilní výkon s volně tekoucím PE granulátem; hladký vývrt je shovívavější k přebroušení a lehkým směsím PVC.
Krok 4 — Zkontrolujte pohon a převodovku
Požádejte o křivku točivého momentu na spodním konci rozsahu otáček a provozní faktor převodovky, který přežije zablokovaný blok síta, nikoli zatížení v ustáleném stavu.
Krok 5 — Napište přijímací test
Čtyři nepřetržité hodiny na vaší směsi, se zaznamenanou teplotou taveniny, tolerancí průměru, měrnou energií v kWh/kg a měřením vytažení šroubu před předáním.
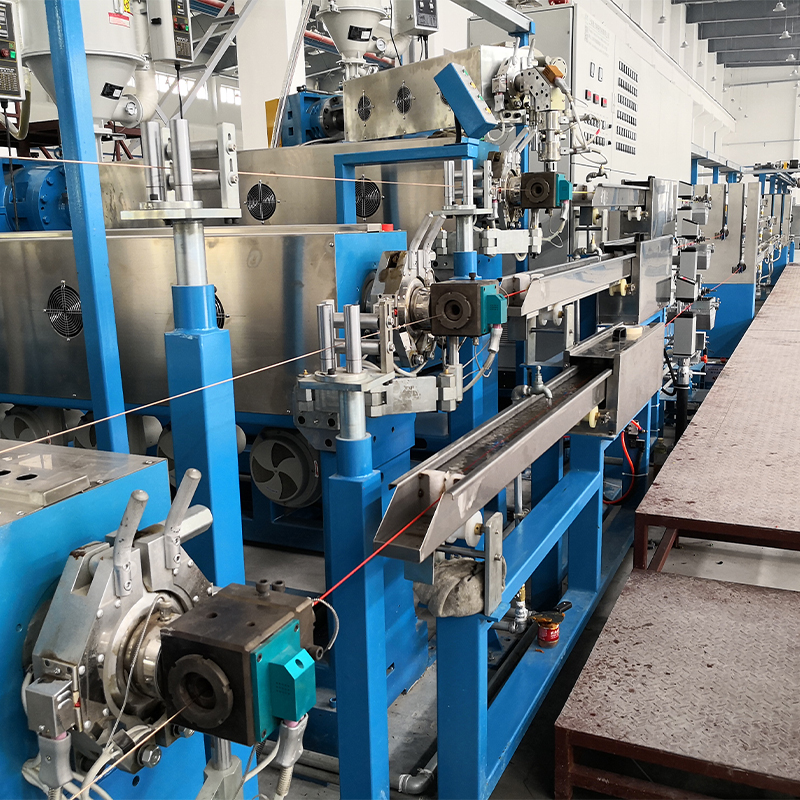
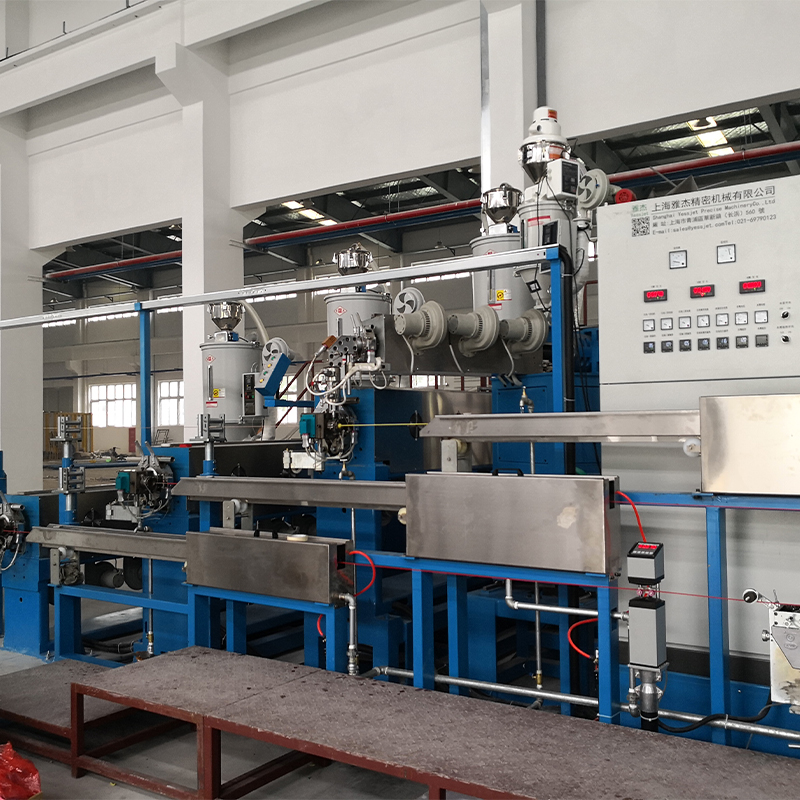 Plně automatický vysoce výkonný systém vytlačování kabelů z PE/PVC Při plánování nového kabelového vedení z PE/PVC tento integrovaný systém pokrývá automatické odvíjení, přesné vytlačování, chlazení, odtahování a navíjení, aby se omezily ruční zásahy. Zobrazit produkt →
Tam, kde se plánuje nová linka místo výměny jednoho stroje, je užitečná otázka, kdo je vlastníkem rozhraní – teploty hlavně, napětí navijáku, navíjení a paletizace – protože nejvíce zpoždění náběhu vzniká nesourodým předáním.
Čestné udržování šroubu: údržba a dodržování předpisů
- Změřte radiální vůli letu a opotřebení hlavně každých 12 měsíců; zaznamenejte ji proti hodnotě při uvádění do provozu, aby výměnu spustil trend, nikoli absolutní číslo.
- Zaznamenejte teplotu taveniny a diferenciální tlak síta každou směnu. Nárůst o 2 MPa za týden je zablokované balení, nikoli chyba regulace.
- Vyměňte topné pásy jako sadu. Jeden slabý pásek vytváří studené místo, které se projevuje jako neroztavený pruh v izolaci.
- Proplachujte směsí odpovídající dalšímu běhu, spíše než nechejte sud vyschnout; tepelné cyklování je to, co deformuje lety.
- Udržujte dokumentaci v souladu s trhem, na který dodáváte: elektrická bezpečnost a ochrana podle uznávaných norem pro strojní zařízení, plus záznamy o materiálu a procesu dohledatelné až k šarži kabelů.
Nic z toho není exotické a nic z toho není drahé, když je to začleněno do specifikace. Nákladná verze ve druhém roce zjišťuje, že šnek, podávací hrdlo a sítový blok byly vybrány jinou osobou na základě jiného předpokladu.
Praktické řešení: zacházejte se šnekem jako se sladěnou součástí systému složeného vedení, napište L/D, kompresní poměr, návrh posuvu a vůli letu a všechny čtyři otestujte, než stroj opustí továrnu. To je to, co odděluje linku, která udrží 350 kg/h po deset let, od linky, která potřebuje každých osmnáct měsíců nový šroub.