LANGUAGE
V 06:40 se linka zastavila. 90 mm PVC extruder, který po jedenáct hodin běžel stavebním drátem o ploše 2,5 mm2 rychlostí 780 m/min, se spustil kvůli poruše rychlosti ohřevu: zóna 3 udržovala 163 °C oproti nastavené hodnotě 175 °C a každý restart skončil stejným vypnutím o čtyři minuty později. Posádka nejprve vyměnila topný pás. Nic se nezměnilo. Skutečnou chybou byl dvanáct let starý termočlánek s uvolněným krimpem, který ukazoval 11 °C.
Krátká verze: "zahřívací extrudér se neohřívá očekávanou rychlostí" je test sklonu, nikoli teplotní alarm. Ovladač porovnává, jak rychle se zóna ohřeje, s tím, jak rychle by se měla ohřát, a vypne se, když naměřený sklon nedosahuje nakonfigurované podlahy. Na vedeních pro vytlačování kabelů se většina těchto událostí vrací k poruchám měření nebo přepínání napájení spíše než k mrtvému prvku, takže kontrola senzoru před dotykem ohřívače šetří nejvíce času.
Tento rozdíl nese cenovku. Špatná diagnóza ohřívače stojí jedno pásmo, jednu hodinu a vyřazený kotouč. Chybná elektroinstalace stojí opakovaný výpadek, protože uvolněný termočlánek se opět posune v okamžiku, kdy válec dosáhne provozní teploty a vodiče se roztáhnou.
Co skutečně porovnává kontrola rychlosti vytápění
Kontrola je autotest uvnitř teplotní smyčky. Řídicí jednotka vzorkuje teplotu zóny každou půl sekundu až jednu sekundu, udržuje krátkou vyrovnávací paměť a vypočítává sklon ve stupních za sekundu. Při rozcvičce počítá s minimálním sklonem; pokud naměřený sklon zůstane pod touto podlahou pro celé okno, přeruší napájení topení a ohlásí poruchu. O citlivosti rozhodují dvě nastavení: délka okna, běžně 10 až 20 sekund, a minimální přijatelné zesílení. Rozšiřte okno příliš daleko a uvnitř se skrývá skutečné selhání prvku; zužte jej příliš daleko a normální překmit spustí alarm.
Vzhledem k tomu, že test sleduje pouze sklon, tři velmi odlišné závady vygenerují na HMI přesně stejnou zprávu.
Přívod tepla ztracen
Otevřené topné těleso, spálená polovodičová pojistka, polovodičové relé, které již nevodí, hroty stykačů, sepnutá tepelná pojistka nebo zóna, která byla ode dne instalace poddimenzovaná pro průchodnost.
Teplo odchází příliš rychle
Chladicí ventilátor stále běžící během zahřívání, únik vody z pláště, otevřená tryska, velká studená tepelná hmota nebo otevřené dveře závodu v zimě. Ohřívač je v pořádku; zátěž není.
Měření je špatné
Posun termočlánku, obrácená polarita, nesprávný typ snímače zvolený v parametrech, uvolněné zalisování, poškozený kompenzační kabel nebo stínění uzemněné na obou koncích. Sud je horký; signál není.
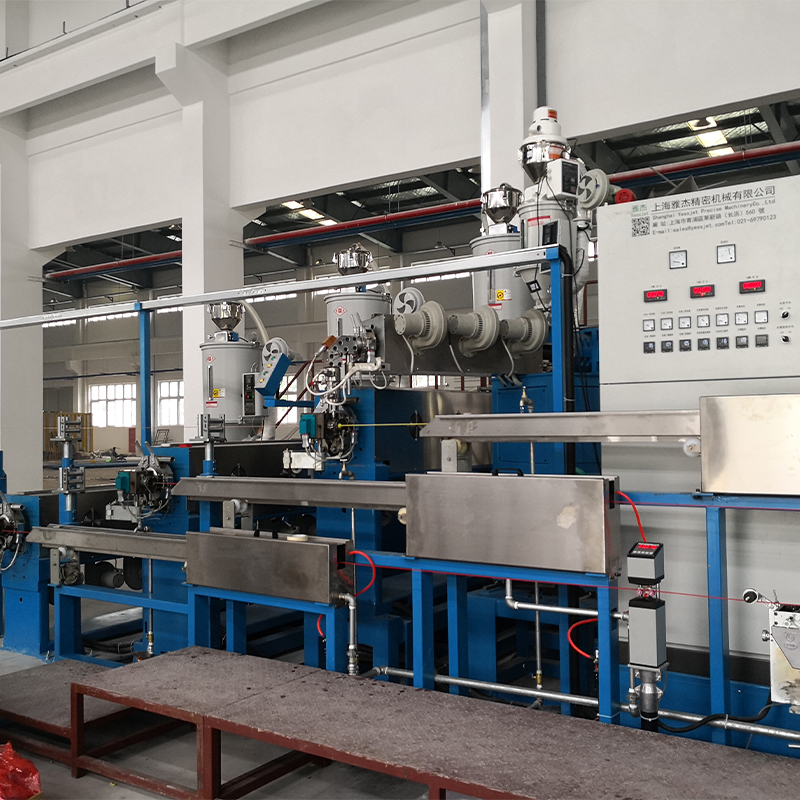
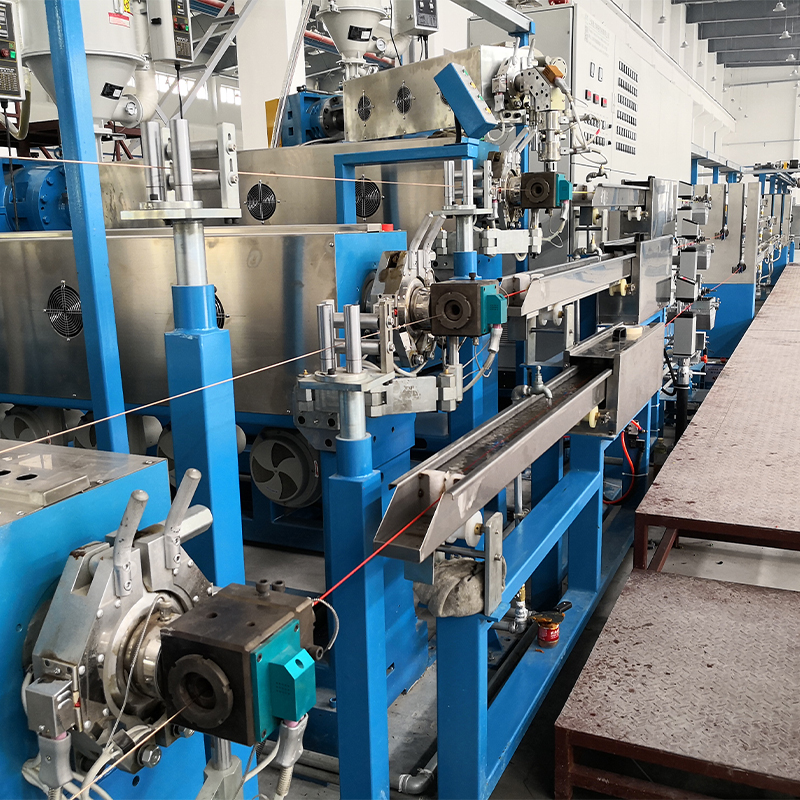
Pětizónová hlaveň usnadňuje izolaci. Na strojích, jako je plně automatický vysokovýkonný kabelový extrudér PE/PVC, má každá zóna svůj vlastní termočlánek a vlastní šikmé okno, takže jedna uvolněná svorka se jeví jako jediná špatně se chovající zóna, zatímco její sousedé zůstávají v klidu.
 Full Auto PE PVC vysoce výkonný kabelový extrudér Integrovaný PE/PVC vytlačovací systém s řízením PLC a vícezónovým monitorováním teploty pro stabilní, vysoce přesnou výrobu izolace kabelů. Zobrazit produkt →
Skryté indikátory: Která chyba dominuje v záznamech skutečných služeb
Přes několik stovek zaznamenaných událostí na PVC, PE a XLPE linkách je rozdělení nevyvážené. Níže uvedená tabulka je nakreslena z lístků údržby, kde byla hlavní příčina potvrzena měřením, nikoli odhadem.
38% Senzor
22% relé
18 % prvku
Nastavení 12 %.
10% Chlazení
Měřicí nádoba dominuje, protože termočlánky selhávají pomalu. Křižovatka typu K oxiduje a chyba narůstá o dva až tři stupně za rok, na stabilní lince neviditelná, ale fatální, jakmile se utáhne sklo nebo se nový materiál zahřeje.
Druhým vědrem je přepínání napájení. Polovodičová relé obvykle částečně selhávají: zařízení stále vede, ale s vyšším odporem při zapnutí, takže zóna se zahřívá na zhruba 60 procent svého normálního sklonu. Kontrolou projde při 120 °C a selže při 170 °C, proto se alarm často objeví až na poslední zóně nebo při studeném ranním startu.
Kombinace snímače a ohřívače: Naměřené kompromisy
Výběr obvykle závisí na době odezvy proti stabilitě. Pomalý senzor uvnitř okna s krátkým sklonem vyvolává stejnou poruchu, i když je topení naprosto zdravé.
Poznámka: toto jsou reprezentativní hodnoty naměřené od studeného startu na 90 mm hlavní; skutečné tolerance se mění s hmotností hlavně, okolní teplotou a hloubkou zasunutí senzoru.
U vysokovýkonných linek je rozhodnutí obvykle řízeno propustností spíše než alarmem. Výběr topného pásu a prvku pro tyto stroje je podrobněji popsán v této příručce vysoce účinné kabelové extrudéry PP/PVC/PE .
Kde se shluk chyb svahu napříč kabelovými produkty
Produktová směs na úrovni závodu se mění, která chyba se objeví jako první. Tenká izolace na datovém kabelu reaguje na dvoustupňovou chybu, zatímco silná XLPE stěna pohltí daleko více, než se závada projeví.
- Stavební drát z PVC: 34 procent
- XLPE napájecí kabel: 26 procent
- LAN a datový kabel: 18 procent
- Automobilový a elektronický drát: 14 procent
- Ostatní a speciální sloučeniny: 8 procent
První dva plátky se chovají odlišně. Stavební drát z PVC běží při nižších teplotách taveniny, kde dominují snímače typu J a obvyklým viníkem je vlhkost v hlavici svorkovnice. XLPE napájecí kabel se zahřívá a je zhášen ihned po matrici, takže chyba tepelného výkonu zde také narušuje profil chlazení, který nastavuje krystalinitu izolace.
 XLPE PE kabelový extrudér s nádrží na chladicí vodu Integruje vytlačování s jedním šnekem, teplotně řízený ohřev a vícedílnou nádrž na vodu pro souvislou izolaci XLPE/PE kabelů se stabilním chlazením a regulací tloušťky. Zobrazit produkt →
Sekvence opravy v pěti krocích a co každý krok stojí
Pracujte v tomto pořadí a většina závad je nalezena za méně než čtyřicet minut, aniž byste otevřeli jediný topný pás.
- Dokažte čtení. Upněte kalibrovaný měřič na hlavici terminálu a porovnejte jej s HMI. Nesouhlas deseti stupňů nebo více ukazuje na snímač nebo jeho zapojení, nikoli na prvek.
- Zkontrolujte napájecí cestu. Během zahřívání změřte proud na každé noze. Zdravá zóna odebírá stabilní proud; vadné relé ukazuje proud, který klesá, když se zóna zahřívá.
- Zkontrolujte tepelné ztráty. Ventilátor běží během zahřívání, hlava otevřená, voda prosakuje do bundy, barel studený, dveře otevřené.
- Zkontrolujte parametry. Typ snímače, okno sklonu, minimální zisk a limity PID. Řídicí jednotka vyměněná z jiného stroje často nese ve své konfiguraci jiný typ snímače.
- Přelaďte po proudu. Po výměně senzoru se teplota taveniny mírně posune, proto před uvolněním cívky ověřte napnutí a průměr.
Tento poslední krok většina posádek přeskakuje. Jakmile je přívod tepla stabilní, viskozita taveniny se ustálí a tah po proudu musí zůstat konstantní při každé změně rychlosti, což je přesně to, co je určen vyhrazený systém řízení napětí.
 Systém kontroly napětí lanka pro stabilní navíjení Příslušenství pro regulaci napětí v reálném čase pro navíjení kabelu, které pomáhá předcházet natahování nebo uvolnění cívek a udržuje konzistentní tah po proudu při změnách rychlosti. Zobrazit produkt →
Reaktivní oprava
Jedna neplánovaná hodina na 90mm šňůře plus jedna vyřazená cívka, opakující se každé čtyři až šest týdnů, zatímco snímač driftování zůstává v provozu. Náklady jsou skryty ve šrotu restartu, nikoli v náhradním díle.
Plánovaný program
Roční kalibrace, měsíční infračervené skenování a náhradní termočlánky a pásky na polici. Závady se zjišťují na plánovaných zastávkách, kdy dvouhodinové okno opravy nic nestojí.
Intervaly údržby a záznamy, které přežijí audit
Porucha svahu je příznakem, který odměňuje běžnou pozornost. Tyto intervaly pokrývají většinu poruch zaznamenaných na zařízení pro vytlačování kabelů.
- Měsíčně: infračervené skenování svorkovnic a reléových spojení na zatížených zónách, hledání vzestupu nad okolní základní linii.
- Čtvrtletně: kontrola krouticího momentu na svorkách topného pásu podle údajů výrobce, protože tepelné cyklování je neustále uvolňuje.
- Ročně: tříbodová kalibrace každého zónového termočlánku a výměna všeho, co se pohybuje nad tři stupně.
- Ročně: vypínací test tepelné pojistky a ověření, že ochrana proti přehřátí funguje nezávisle na regulační smyčce.
- Průběžně: logujte aktuální signatury zóny, takže trend posunu je viditelný týdny předtím, než dojde k vypnutí.
Na straně shody záleží více, než většina operátorů očekává. Stroje zasílané do Evropy nebo Severní Ameriky musí prokázat, že bezpečnostní omezovač je nezávislý na regulačním termočlánku a že na požádání mohou být vyhotoveny zkušební záznamy. Důkazem jsou kalibrační listy, data výměny prvků a protokoly o vystřižených zkouškách, jejichž uchování je levné, pokud tento zvyk začíná již při instalaci stroje.
Pokud se linka skutečně nemůže zastavit kvůli výměně senzoru, ukládací akumulátor zakoupí několik minut potřebných k otevření koncové hlavy, zatímco se extrudér stále otáčí: akumulátorové a taneční systémy pro kontinuální vytlačovací linky držet dostatek materiálu k překlenutí krátkého přerušení bez studeného restartu.
„Ohřívací extrudér se neohřívá očekávanou rychlostí“ berte nejprve jako otázku měření, jako druhou otázku výkonu a jako poslední otázku ohřívače. Tato objednávka odpovídá místu, kde se závady skutečně vyskytují, a ze čtyřhodinové odstávky linky se stává čtyřicetiminutová kontrola.