LANGUAGE
Kabelárna nahrazující šroub na izolační lince z tuhého PVC kdysi nařídila kompresní poměr 4,0 podle rozumně znějící logiky, že větší komprese znamená lepší tavení. Během tří směn se extrudér rozběhl, teplota taveniny stoupla zhruba o 18 °C a spálené skvrny dosahovaly matrice. Nic nebylo rozbité. Šnek stlačoval směs, která již dosáhla hustoty taveniny, zpět v přiváděcí zóně a práce navíc se projevila jako teplo.
Krátká odpověď: kompresní poměr (CR) je objem prvního podávacího ramene dělený objemem posledního dávkovacího ramene, který je u šneku s konstantním stoupáním téměř stejný jako hloubka podávacího kanálu dělená hloubkou dávkovacího kanálu. Šrouby pro všeobecné použití běží mezi 2,0 a 4,0. Tuhé PVC normálně sedí na 2,0-2,5, měkčené PVC a HDPE na 2,5-3,5, PP na 3,0-3,5 a silně plněné bezhalogenové směsi jsou obvykle lépe obslouženy mísící sekcí než vyšším číslem.
Níže uvedené části ukazují, jak se toto číslo vyrábí, co tiše ovládá na kabelovém vedení a jak jej specifikovat bez objednání druhého šroubu.
Co vlastně měří kompresní poměr
Plnoběžný šroub pracuje ve třech zónách. Vstupní zóna udržuje hluboký, konstantní kanál, takže volné pelety mohou padat a být dopravovány dopředu. Kompresní nebo přechodová zóna se zužuje, která vede a stlačuje pevné lože, jak se taví. Zóna dávkování se vrátí do mělké konstantní hloubky, takže tavenina dosáhne matrice při stabilním tlaku a předvídatelnou rychlostí.
Kompresní poměr porovnává první a poslední z těchto svazků. Protože stoupání a šířka závitu zůstávají u standardního šroubu s plným závitem konstantní, objemový poměr se zhroutí do poměru hloubky: CR = H1 / H2, kde H1 je hloubka podávacího kanálu a H2 hloubka dávkovacího kanálu.
Fyzická práce za číslem je hustota. Pelety z kabelové směsi mají objemovou hustotu zhruba 0,5 až 0,7 g/cm3, zatímco stejný polymer jako tavenina se pohybuje v blízkosti 0,9 až 1,3 g/cm3. Materiál samotný proto potřebuje pouze asi 1,6 až 2,2 objemové zmenšení, aby se stal taveninou bez dutin. Komprese nad tímto číslem kompenzuje únikový tok přes letové plochy, tlak, který matrice vyžaduje, a variace mezi dávkami v tom, jak se nástřik chová.
Kde může být číslo na typovém štítku zavádějící
Poměr hloubky je platný pouze pro konstantní sklon a konstantní šířku letu. Jakmile se změní výška tónu nebo se přidá bariérový let nebo mix ve stylu Maddock, skutečný poměr musí vycházet ze skutečných objemů kanálu. U šroubů s proměnným stoupáním může rychlý hloubkový poměr převýšit efektivní CR o 10 až 15 procent, což stačí k vytlačení šroubu z PVC z jeho bezpečného okna. Kabelové extrudéry jsou proto specifikovány podle směsi spíše než podle velikosti sudu a výkres šneku by měl uvádět, která metoda výpočtu byla použita.
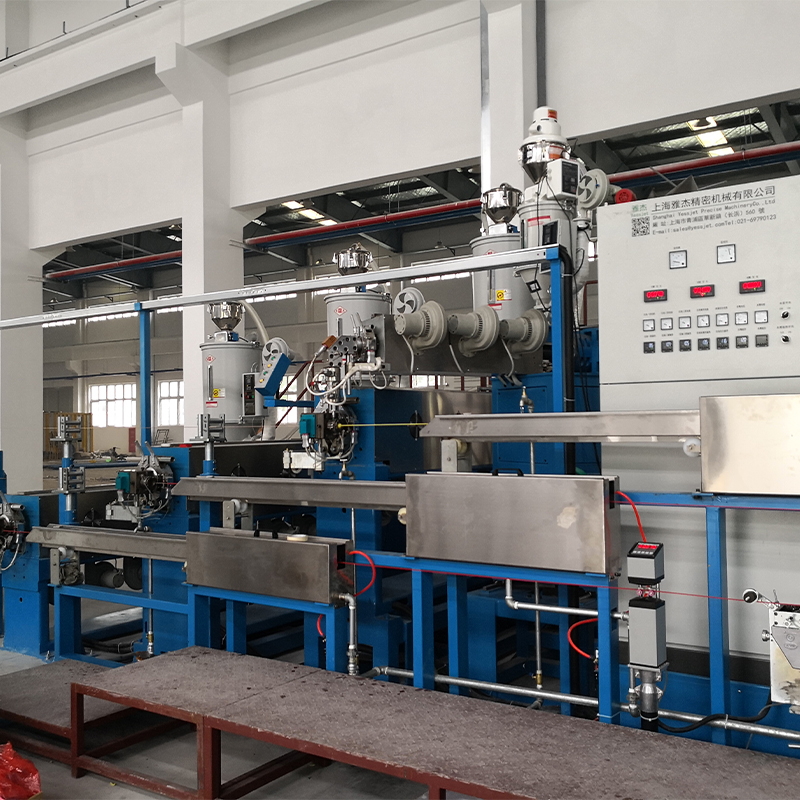
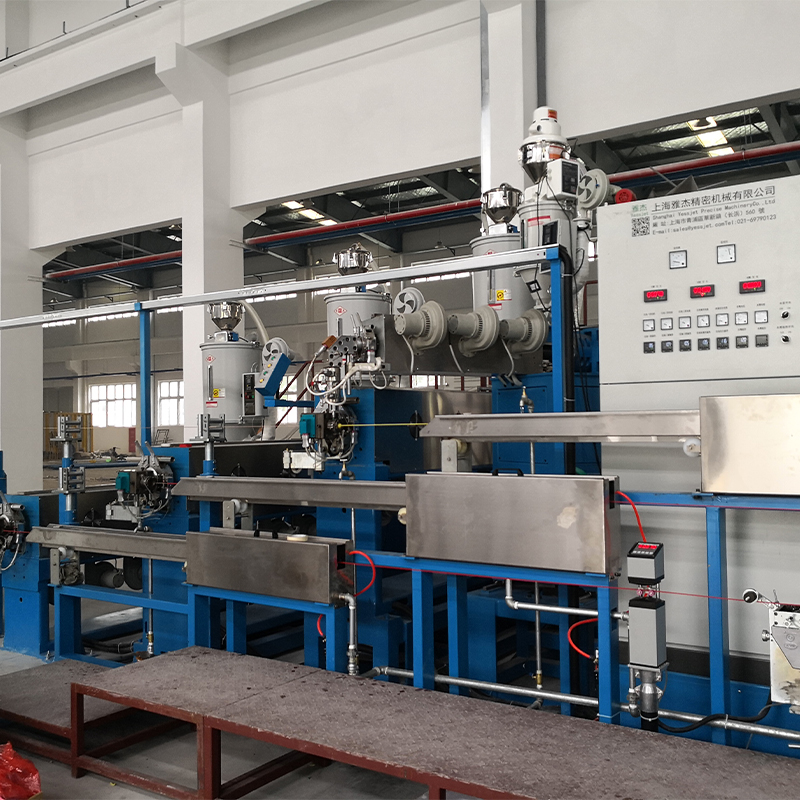 Vysoce účinný PP PVC PE kabelový extrudér Jako multifunkční jádrové zařízení pro výrobu kabelů je High-Eff PP PVC PE kabelový extrudér navržen pro energeticky úsporné, vysoce výnosné vytlačování izolačních vrstev... Zobrazit produkt →
Přizpůsobení poměru ke směsi, kterou provozujete
Kabelové směsi nejsou zaměnitelné a kompresní poměr je místo, kde se tento rozdíl stává mechanickým. Výběr řídí tři proměnné: jak hluboko klesá objemová hustota, když se materiál taví, jak velké smykové teplo polymer toleruje a jak abrazivní je složení.
Pevné a měkčené PVC
Neměkčené PVC je materiál na kabelovém vedení nejcitlivější na smyk a běžně běží při 2,0-2,5 s dlouhým, jemným přechodem. Vyšší poměr vytváří lokální horká místa, která uvolňují chlorovodík a zanechávají stopy po spálení uvnitř tenké izolační stěny. Flexibilní PVC toleruje 2,5-3,0, i když těkavé látky změkčovadla stojí za to sledovat zónu podávání.
PE, HDPE a PP
Polyolefiny mají vyšší viskozitu taveniny a čistší chování při tavení, takže přijímají 2,8-3,5 bez reklamace. Šrouby s HDPE pláštěm často spojují tento poměr s hlubokou podávací sekcí a 25:1 až 30:1 L/D, takže linka může běžet tvrdě, zatímco tavenina zůstává homogenní.
XLPE a síťovatelné sloučeniny
Peroxidem vytvrzený XLPE je speciální případ. Síťovací činidlo je citlivé na dobu zdržení a teplotu, takže šnek musí vytvořit tlak, aniž by do taveniny unášel smykové teplo. Poměr blízko 2,3-3,0, hladký přechod a přísná kontrola teploty jsou důležitější než surový výstup. Sloučeniny, které se již blíží prahu předběžného vytvrzení, vykazují spíše gely a hrudky než čistou taveninu.
Plněné směsi zpomalující hoření a bez halogenů
Vysoké zatížení plniva zvyšuje objemovou hustotu, snižuje objemovou změnu, kterou musí šroub vytvořit, a současně opotřebovává lopatky. Poměr 2,5-3,5 v kombinaci s bariérovou nebo disperzní směšovací sekcí poráží jednoduše posunutí čísla výše.
Párování šroubů a hlavně v těchto rodinách se řídí poměrně předvídatelným vzorem; toto průvodce pro vysoce účinné vytlačování PP, PVC a PE popisuje kombinace podrobněji.
Porovnání typických nastavení šroubů pro vytlačování kabelu
Níže uvedené srovnání shrnuje, se kterými výrobci kabelových extruderů Windows nejčastěji pracují. S čísly zacházejte spíše jako s výchozími body pro cenovou nabídku než s univerzálními konstantami, protože dodavatelé směsí upravují složení a sypná hmotnost se pohybuje s nimi.
Typická okna kompresního poměru pro běžné kabelové směsi; před objednávkou potvrďte konečnou geometrii podle aktuálního datového listu směsi.
Co číslo na typovém štítku neukazuje
Dva šrouby se stejným uvedeným poměrem se nemohou chovat stejně, protože vlasec reaguje spíše na energii a tlak než na samotnou geometrii. Když je CR příliš nízká, pevné lože se dostane do dávkovací zóny pouze částečně roztavené a výstup kolísá, když neroztavené úlomky procházejí matricí. Když je příliš vysoká, stejná nestabilita se vrací z opačného směru jako teplota taveniny a stoupání točivého momentu.
Tloušťka stěny izolace je nejrychlejším indikátorem obou problémů. Níže uvedená tabulka ukazuje šroub s PE pláštěm o průměru 65 mm v různých kompresních poměrech; hodnoty ukazují tvar efektu spíše než specifikaci pro konkrétní čáru.
4,2 %
CR 2.0
2,6 %
ČR 2.5
1,2 %
CR 3.0
2,1 %
ČR 3.5
4,8 %
CR 4.0
Za touto křivkou jsou tři metriky. Stabilita tlaku taveniny je na prvním místě: kolísání více než asi jedno procento na matrici se projeví rozptylem tloušťky stěny. Specifická energie je na druhém místě: komprese, která provádí užitečnou tavicí práci, udržuje kilowatthodiny na kilogram ploché, zatímco komprese, která pouze generuje smyk, pohání číslo nahoru. Opotřebení šroubu je třetí, protože opotřebený dávkovací let tiše zvyšuje efektivní poměr za rok výroby.
Kde kompresní poměr nese největší váhu
Každý vytlačovací šroub má kompresní poměr, ale toto číslo dominuje při rozhodování o specifikaci v některých segmentech kabelu mnohem více než v jiných.
- 36 % PVC izolace a opláštění
- 24 % PE a bezhalogenové opláštění
- 22 % XLPE izolace napájecího kabelu
- 18 % LAN a datový kabel
Vzor sleduje spíše složenou citlivost než hlasitost kabelu. Největší podíl má PVC, protože jeho zpracovatelské okno je úzké a nesprávný poměr se okamžitě projeví jako změna barvy nebo povrchové vady. Následuje PE a bezhalogenové opláštění, poháněné spíše otěrem a disperzí než citlivostí na teplo. Šrouby napájecího kabelu XLPE jsou specifikovány konzervativně, protože síťovací chemie určuje strop. LAN a datový kabel s tenkými stěnami a pevnými kapacitními cíli závisí především na stabilitě tlaku.
Pro opláštění XLPE a PE je obvykle bezpečnějším výchozím bodem šroub specifikovaný spolu s jeho chladicím uspořádáním.
 XLPE PE kabelový extrudér s nádrží na chladicí vodu Tento XLPE PE kabelový extrudér s nádrží na vodu je navržen pro vytlačování a chlazení XLPE a PE izolovaných kabelů, integruje vysoce přesný jednošnekový extruder,... Zobrazit produkt →
Pracovní postup výběru: Od složených dat po objednávku šroubů
Šest kroků změní složená data na použitelnou specifikaci šroubu.
- Zeptejte se dodavatele směsi na objemovou hmotnost, hustotu taveniny, rychlost toku taveniny a doporučený rozsah zpracování. Poměr sypné hmotnosti k hustotě taveniny nastavuje podlahu pro rozumný kompresní poměr.
- Před strojem definujte produkt: izolaci nebo plášť, tloušťku stěny, toleranční pásmo, velikost vodiče a rychlost linky, kterou hodláte provozovat.
- Nejprve opravte L/D a výstup. Kompresní poměr vyplývá z hloubky podávacího a dávkovacího kanálu, takže jeho samostatné rozhodování si vynucuje kompromis jinde.
- Zkontrolujte délku přechodu a smykovou rychlost, nejen poměr. Poměr 2,8 rozložený na dlouhý přechod se chová velmi odlišně od stejného poměru soustředěného do tří letů.
- Rozhodněte se, zda sloučenina potřebuje bariérový let, sekci Maddock nebo kolíkový mixér; plněné a silně zbarvené sloučeniny často získávají více z disperze než z lisování.
- Potvrďte rozteč, šířku letu, hloubku pouzdra, přípustné opotřebení a metodu výpočtu na výkresu a získejte efektivní kompresní poměr písemně.
Jakmile je geometrie šroubu pevná, musí jí odpovídat zbytek vlasce. Délka chlazení, navíjecí napětí, kapacita akumulátoru a rychlost navíjení – to vše vyplývá ze stabilního výkonu taveniny.
 Dráty A Kabely Extruzní Linka Vlastnosti 1. Dovoz hlavně a šroubů z Tchaj-wanu s vysokou kapacitou vytlačování. 2. Různé typy plastového materiálu si mohou vybrat vlastní hlaveň a šroub. EX: PVC, PE, ... Zobrazit produkt →
Poznámky k opotřebení, údržbě a shodě
Šroub je opotřebitelný díl a jeho kompresní poměr se mění. Nitridované lopatky ztrácejí hloubku pouzdra proti plněným směsím, a jakmile se dávkovací kanál stane o několik desetin milimetru hlubší, efektivní poměr klesá a mění se s ním i chování při tavení. Vedení, která byla při uvedení do provozu stabilní, začínají vykazovat rozptyl tloušťky stěny a příčinou je často spíše šroub než směs.
- Změřte vnější průměr letu a hloubku kanálu při každé roční odstávce a porovnejte naměřené hodnoty s původním výkresem.
- Sledujte specifickou energii na kilogram; pomalý vzestupný trend je jedním z prvních příznaků opotřebení a posunu kompresního poměru.
- Uschovejte si výkres šroubu, údaje o třídě materiálu a tepelném zpracování, aby bylo možné navrhnout výměnu bez přepracování.
- Při každé změně směsi znovu zkontrolujte profil ohřevu sudu a případné chlazení šneku; oba mohou kompenzovat skromné geometrické limity bez nového šroubu.
Doba provozuschopnosti také závisí na výstupu vyrovnávacího šroubu po proudu. Akumulátorové a taneční systémy pro kontinuální vytlačovací linky udrží materiál při výměně kotouče, takže extruder se nikdy nemusí zastavit, což udržuje historii taveniny konzistentní od prvního metru do posledního.
Kompresní poměr je jedno číslo, které rozhoduje o tom, kde šroub vykonává svou tavnou práci. Přizpůsobte to změně hustoty a smykové toleranci směsi, udržujte přechod dostatečně dlouhý, aby se roztavil bez popálení, a ověřte skutečné objemy kanálů namísto důvěry v hloubkový poměr převzatý z výkresu. Na kabelovém vedení je to obvykle rozdíl mezi stabilní izolační stěnou a týdnem šrotu.