LANGUAGE
70mm PVC izolační linka běžící rychlostí 300 m/min vyprodukuje zhruba 36 km izolovaného jádra za dvě hodiny. Pokud se hotový průměr posune o 0,05 mm mimo toleranci zákazníka po dobu deseti minut tohoto okna, několik kilometrů jádra se stane šrotem, navíjecí cívka musí být přepracována a odchylka je obvykle zjištěna při vstupní kontrole zákazníka, nikoli na vaší vlastní podlaze.
Řízení procesu vytlačování je soubor zpětnovazebních smyček, které tomuto výsledku brání. Udržuje teplotu taveniny, tlak taveniny, rychlost šroubu, rychlost linky, průměr a napětí uvnitř definovaných oken minutu po minutě a zaznamenává, co se pohnulo, když se něco pokazí.
Krátká odpověď: nejprve stabilizujte taveninu, potom rozměr a poté napětí. O tom, zda tloušťka stěny platí, rozhoduje teplotní a tlaková stabilita; průměr a kapacitní zpětná vazba rozhodují, zda tolerance platí; napětí a akumulace rozhodují o tom, zda linka přežije přechod bez zastavení. Nalaďte je v tomto pořadí, protože každá smyčka ruší tu, která je za ní.
Čára, která zaznamenává tlak taveniny, průměr za tepla, tloušťku stěny a napínací napětí v jednosekundových intervalech, obvykle ukáže, kde jsou ztráty, do týdne provozu, dlouho předtím, než je opodstatněný jakýkoli upgrade hardwaru.
Pět ovládacích smyček, které rozhodují o tom, zda zeď drží
Řízení procesu na vytlačovací lince není jedním ovladačem. Je to pět smyček, které se vzájemně ovlivňují, a interakce je to, co práci ztěžuje.
Tepelný profil
Pět až sedm barelových zón udržovaných do 3 stupňů C, zemnící zóna do 2 stupňů C.
Tlak taveniny
Převodník před obrazovkou, stabilita uvnitř 1 procenta nastavené hodnoty.
Rychlost šroubu a linky
Otáčky šroubu za minutu mapované na rychlost linky, s úbytkem 1,4 až 1,6 pro izolaci z PVC.
Dimenzionální zpětná vazba
Laserové měřidlo 6 až 8 m od matrice, kapacitní měřidlo pro tloušťku stěny a excentricitu.
Napětí a akumulace
Pozice tanečníka, napětí v newtonech a 30 až 90 sekund uložené délky.
Teplota taveniny je nejpomalejší smyčka a nejčastěji se nastavuje hmatem. Na typické izolační lince posun o 5 stupňů C v dávkovací zóně změní viskozitu natolik, že posune konečný průměr o 0,02 mm až 0,04 mm při konstantní rychlosti šneku. Termočlánky by měly být kontrolovány podle referenčních hodnot každé čtvrtletí, protože hodnota snímače o 4 °C nízko je obvykle kompenzována operátorem, který zvýší nastavenou hodnotu a nikdy ji nevrátí zpět.
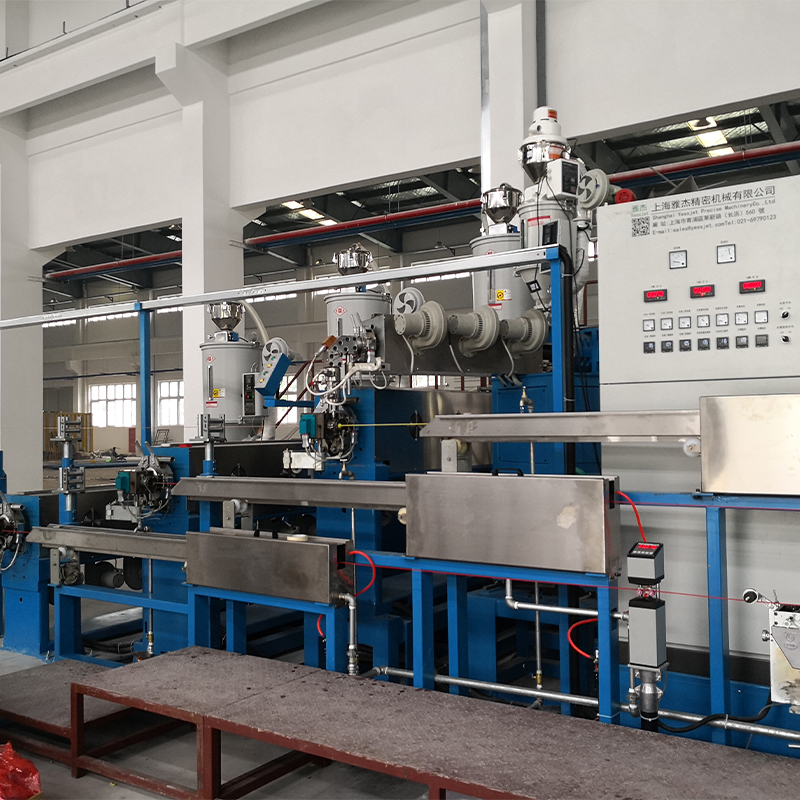
 Full Auto PE PVC vysoce výkonný kabelový extrudér Vysoce výkonný kabelový extrudér Full Auto PE PVC je integrovaný výrobní systém navržený tak, aby podporoval výrobce kabelů v efektivní a vysoce přesné výrobě. To sp... Zobrazit produkt →
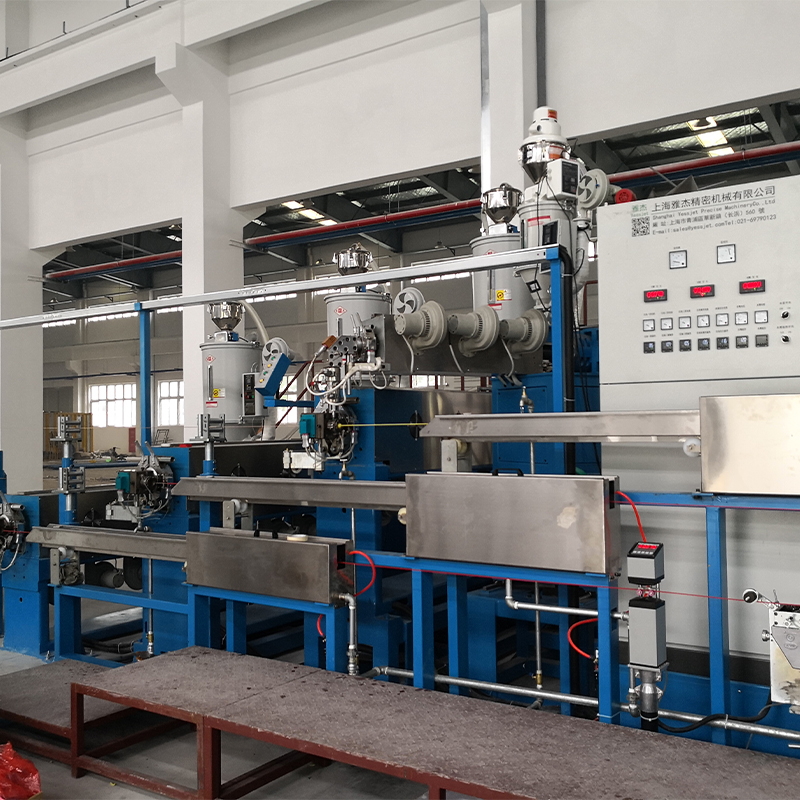
Geometrie šroubu určuje, kolik práce musí teplotní smyčka vykonat. Kompresní poměr přizpůsobený směsi vytváří plochý profil tlaku; nesoulad se projeví jako prudký tlak v hlavě, který neodstraní žádné ladění PID. Stav sítového bloku patří do kontrolního plánu ze stejného důvodu: částečně zablokovaný blok zvyšuje tlak hlavy a mění výkon o 2 až 5 procent. Vztah mezi konstrukcí šroubu, výkonem a stabilitou ovládání je zde popsán vysoce účinné vedení extrudéru .
Průměr a tloušťka stěny jsou místa, kde je kontrola pro zákazníka viditelná. Laserové měřidlo namontované 6 až 8 m od matrice čte horký průměr, který je o 8 až 12 procent větší než studený průměr na PE izolační lince, takže ovladač musí pracovat směrem k studeným cílům, zatímco měřidlo vidí horké. Napětí uzavírá řetěz: napínací napětí udržované v rozmezí několika procent udržuje jádro kulaté a zabraňuje horním vrstvám, aby se zakously do izolace na cívce.
Porovnání manuálního, základního PLC a řízení v uzavřené smyčce
Ve stejné dílně se objevují tři řídicí architektury a rozdíl se projevuje spíše v číslech než v brožurách.
Kontrolní přístup
Co je regulováno
Odchylka průměru
Start-up šrot za změnu
Doba přechodu
Manuál
Rychlost šneku a záběr se nastavují okem a zvukem
/- 0,08 mm
120 až 200 m
25 až 40 min
Základní PLC, otevřená smyčka
Nastavené hodnoty zachovány, pouze alarmy, žádná zpětná vazba k produktu
/- 0,04 mm
60 až 100 m
15 až 25 min
Uzavřená smyčka s měřidlem a zpětnou vazbou napětí
Průběžně regulován průměr, tloušťka stěny, tlak taveniny a napětí
/- 0,015 mm
20 až 40 m
8 až 12 min
Tabulka: orientační výkonové pásy pro 70 mm PVC izolační vedení; skutečné hodnoty závisí na směsi, konstrukci šroubu a konfiguraci navíjení.
Čtvrtý sloupec je ten, který platí. Řezání šrotu ze 150 m na 30 m na jednu výměnu na lince, která mění produkt osmkrát týdně, ušetří asi 960 m hotového jádra týdně, než se započítá jakékoli zlepšení výtěžnosti v ustáleném stavu.
Skryté metriky: Kde ve skutečnosti leží ztráty
Grafy průměru často vypadají skvěle dlouho předtím, než je čára skutečně pod kontrolou. Protokolování širší sady proměnných v rámci jednoho 24hodinového běhu obvykle přerozděluje obraz ztráty.
Posun průměru
34 %
34 %
Napětí hroty
26 %
26 %
Teplota tání
18 %
18 %
Opotřebení šroubu
12 %
12 %
Vlhkost
10 %
10 %
Každá příčina má jinou opravu a pouze první se řeší koupí lepšího měřidla.
- Prudké napětí při přepínání: tanečník dosáhne svého cestovního limitu a akumulátor se vyprázdní před dokončením spoje. Uložení 30 až 90 sekund rychlosti linky je návrhové rozhodnutí, nikoli zisk regulátoru.
- Sledování teploty taveniny: obvykle příliš silně cyklující chladicí ventilátor nebo špatný kontakt ohřívacího pásu, který je viditelný jako 30 až 60 sekundová oscilace tlaku v hlavě.
- Opotřebení šneku a válce: nárůst vůle o 0,1 mm v dávkovací části může snížit výkon o 3 až 6 procent a přimět operátory ke zvýšení rychlosti šneku, což zvyšuje teplotu taveniny.
- Vlhkost materiálu: několik set ppm vlhkosti ve směsi PVC vytváří dutiny, které měřidlo průměru šťastně vyhodnotí jako dobrý produkt.
Napětí je smyčka, která se nejčastěji nechává otevřená na linkách, které jinak provozují moderní ovládací prvky, a je to první místo, kam se podívat, když šrot stoupá bez jakéhokoli alarmu průměru.
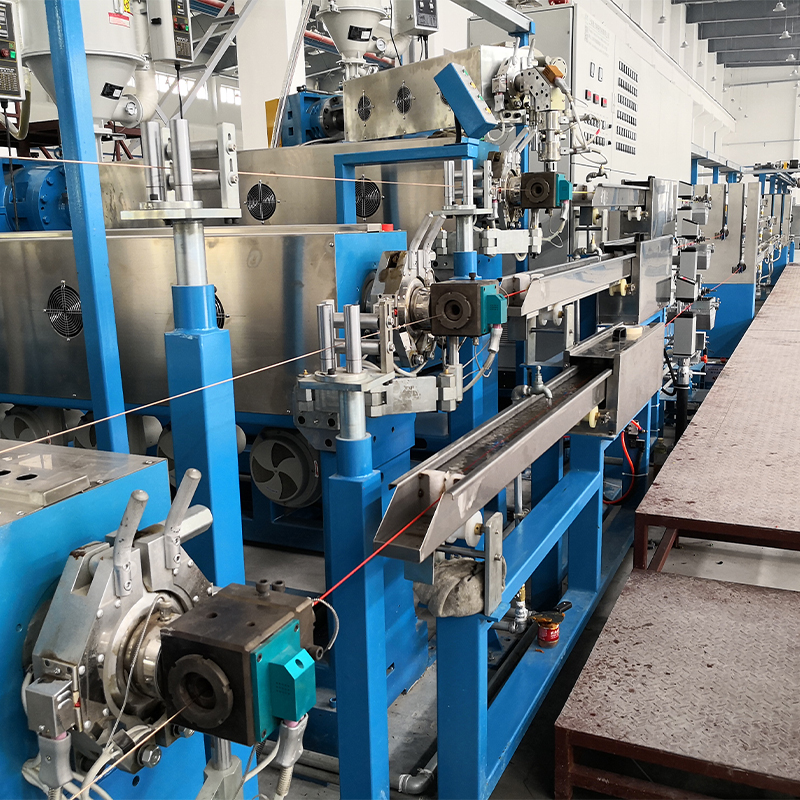
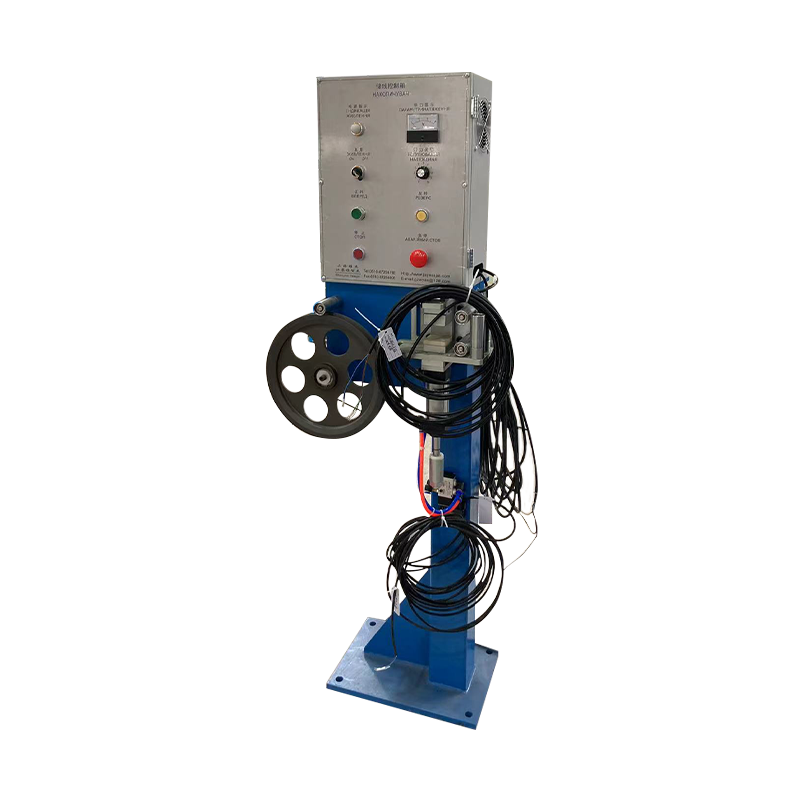
 Systémy kontroly napětí lanka Systémy řízení napětí kabelů, které jsou navrženy pro přesnou regulaci napětí kabelu, jsou nezbytným vybavením pro procesy navíjení kabelů. Jeho hlavní funkce spočívá v re... Zobrazit produkt →
Tam, kde se kontrolní úsilí vyplatí nejvíce, podle typu kabelu
Návratnost investice do řízení se výrazně liší podle řady produktů, protože náklady na materiál, tolerance a rychlost linky se liší.
Napájecí kabel, XLPE MV a LV - 38 %
LAN a datová komunikace – 26 %
Stavební drát, PVC a UPVC - 16 %
Automobilový a elektronický drát – 12 %
Speciální a jiné – 8 %
XLPE napájecí kabel dominuje návratnosti, protože tolerance stěny jsou těsné, směs je drahá a kilometr šrotu stojí několikanásobek toho, co stojí kilometr šrotu PVC stavebního drátu. Kabel LAN je na druhém místě, protože limity kapacity a excentricity nelze splnit pouze dovedností operátora; strop s 5procentní excentricitou vyžaduje nepřetržité měření a korekci. Stavební drát je shovívavější, pokud jde o excentricitu, ale běží rychlostí 600 až 1200 m/min, kde regulace rychlosti a navíjecí napětí určují, zda je cívka prodejná. Automobilové a elektronické drátové odměňování se řídí především opakovatelností v mnoha krátkých sériích.
Sekvence uvedení do provozu: Šest kroků, které uzamknou nastavení
Nová nebo přestavěná linka dosáhne stabilního ovládání rychleji, když je dodržena sekvence níže, místo aby ladila vše najednou.
Krok 1: Výchozí stav, než cokoliv změníte
Tlak taveniny, teplý a studený průměr, tloušťka stěny a napínací napětí v jednosekundových intervalech pro celou směnu. Tento záznam je jediným spolehlivým důkazem, že pozdější změna pomohla.
Krok 2: Namontujte senzory pro proces, nikoli pro skříň
Umístěte laserové měřidlo 6 až 8 m od matrice, aby se tavenina usadila, držte snímač tlaku před sítovým blokem a namontujte siloměr tam, kde jej tření pásu nemůže ovlivnit.
Krok 3: Nalaďte smyčky v pořadí
Nejprve teplota, potom tlak taveniny, pak dimenze, pak napětí. Ladění napětí před tím, než je teplota stabilní, jednoduše pohybuje oscilací kolem vedení.
Krok 4: Sestavte tabulku poměru rychlosti
Zaznamenejte otáčky šroubu v závislosti na rychlosti linky pro každou velikost a směs. Operátoři, kteří vycházejí ze známého poměru, dosáhnou prodejného produktu v jedné třetině času.
Krok 5: Napište rutinu přechodu
Naplňte akumulátor, zaparkujte tanečník ve střední poloze, spojte a poté postupně uvolňujte zásobník. Rutina je to, co udržuje extruder v otáčení, zatímco navíjecí zařízení se vyměňuje.
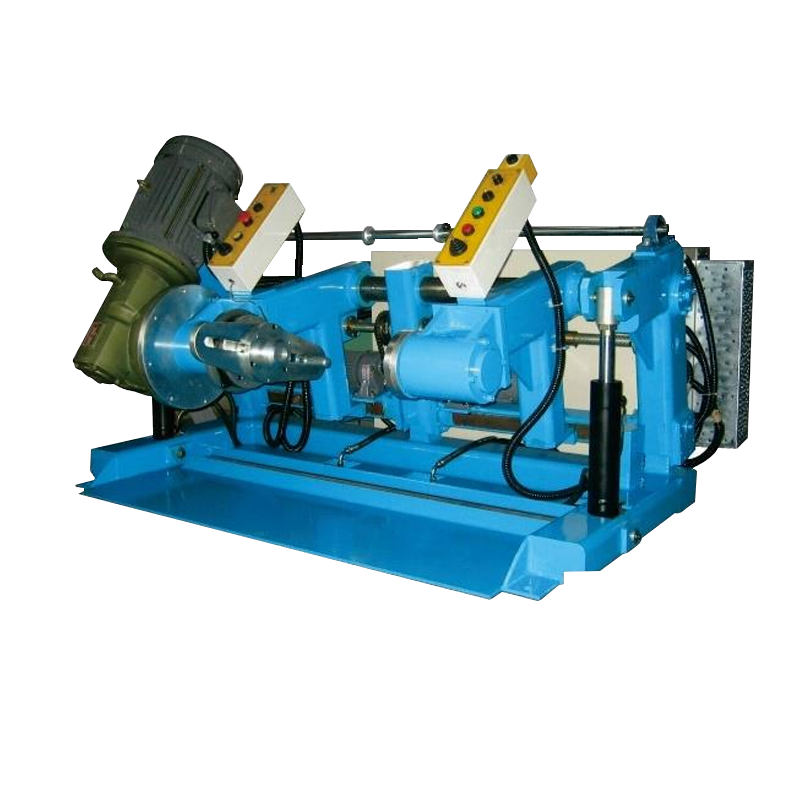
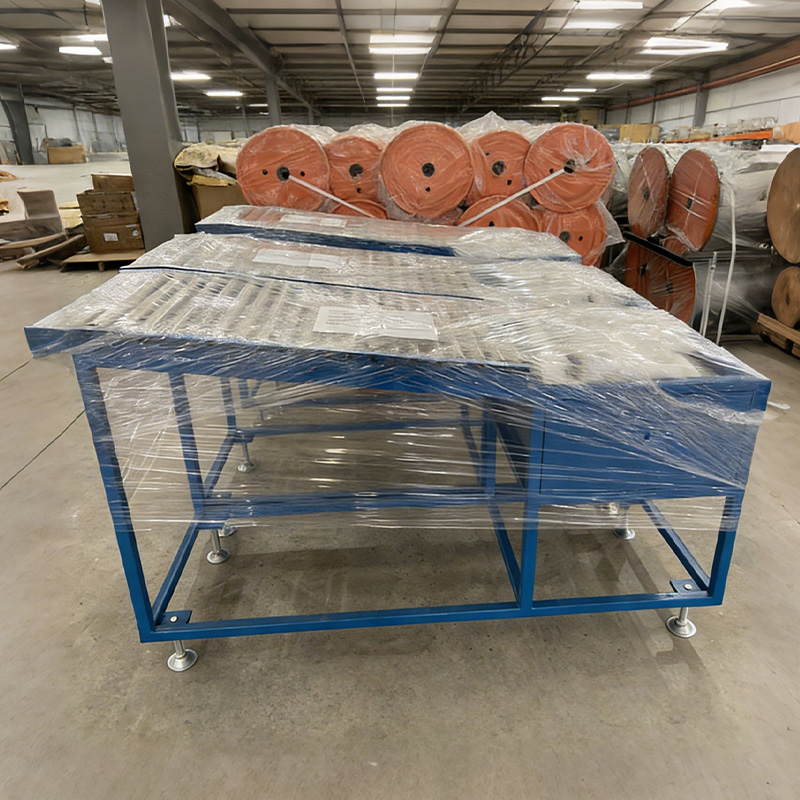
 Accumulator Dancer(kabelový úložný stojan) Accumulator Dancer (Cable Storage Rack) je profesionální zařízení pro správu kabelů navržené pro optimalizaci pracovních postupů při zpracování kabelů. K dispozici ve vertikální a horizontální... Zobrazit produkt →
Krok 6: Předání s limity písemně
Kontrolní limity, prahové hodnoty alarmů a akce, které každý alarm vyžaduje, by měly být na jednom listu na lince, nikoli v souboru pro uvádění do provozu.
Údržba, kalibrace a dodržování předpisů
Kvalita ovládání tiše klesá. Plán kalibrace a kontroly udržuje smyčky důvěryhodné mezi generálními opravami.
- Ověřování termočlánků čtvrtletně oproti referenční hodnotě s tolerancí 5 stupňů C.
- Měnič tlaku taveniny vynulujte měsíčně a každých 12 měsíců jej znovu kalibrujte.
- Kontrola laserového měřidla průměru proti sledovatelnému masteru každých 6 měsíců.
- Každoročně kalibrujte pozici tanečníka a snímače napětí.
- Měření vůle šroubu a hlavně každých 4 000 až 6 000 provozních hodin.
- Uchovávání záznamů o kontrolních parametrech pro každou výrobní šarži podle požadavků zákazníků a standardních požadavků.
Soulad je z velké části dokumentační cvičení, jakmile je hardware správný. Kabelové normy jako IEC 60227, IEC 60502, UL 44, UL 83 a GB/T 5023 definují rozměry, které musí být splněny; systém řízení procesu poskytuje důkaz, že byly splněny na každém metru. Uchovávání protokolů o průměru a tloušťce stěny na šarži změní audit na vyhledání souboru namísto opětovného testu.
Bezpečnost patří do stejného plánu. Ochrana na rotujícím navíjecím zařízení, blokovaná nouzová zastavení a řízený přístup k závitořezné hlavě během čištění nejsou volitelné doplňky na lince, která běží přes noc bez dozoru. Měly by být také nastaveny limity alarmů, aby operátoři reagovali dříve, než se objeví zmetek, nikoli až po dokončení cívky.
Řízení procesu vytlačování se nejlépe posuzuje na konci linky. Extrudér, který předává variabilní jádro navíječce, jednoduše přesunul problém po proudu, kde se z něj stala chyba v tahu, oválná cívka nebo vyřazená paleta. Proto se měření musí řídit produktem: průměr a tloušťka stěny na matrici, napětí a délka na navíječce a identita cívky v bodě, kde robotické paletizační systémy pro manipulaci s kabelovými cívkami převzít.
Jiangsu Yessjet Precise Machinery staví vytlačovací, navíjecí, balicí a paletizační zařízení jako jednu spojenou linku, což je v tomto kontextu důležité. Smyčky, které drží průměr na matrici a smyčky, které udržují napětí na navíječce, musí být navrženy s ohledem na sebe navzájem a výrobce, který dodává oba konce tohoto řetězu, je může sladit dohromady, spíše než obviňovat jeden z druhého.