LANGUAGE
Zpracovatel kabelů v jihovýchodní Asii nedávno vyměnil polyetylenovou směs pro vytlačování za levnější pryskyřici pro vstřikování, aby ušetřil zhruba 0,12 USD za kilogram. První hodina běhu vypadala normálně. Do druhé hodiny se tloušťka stěny posunula mimo toleranci, objevilo se zvlnění povrchu a téměř 12 procent výstupu této směny muselo být odizolováno a znovu zpracováno. Pryskyřice nebyla špatná; byla to prostě špatná třída pro extrudér.
Tato zkušenost ukazuje na závěr, na kterém je tento článek postaven: polymery pro vytlačování nejsou marketingovou značkou. Jsou to polymerní formulace s vyšší molekulovou hmotností, záměrně vyváženou distribucí molekulové hmotnosti a nižším indexem toku taveniny, všechny navrženy tak, aby držely svůj tvar a rozměry, když jsou protlačovány matricí vysokou rychlostí. Výběr pouze na základě ceny téměř vždy stojí více zmetků, prostojů a odmítnutých kabelů než malá prémie, kterou ušetří.
Základní závěr
Pevnost taveniny, stabilita toku a tepelný odpor rozhodují o tom, zda materiál běží čistě na vytlačovací lince. Pryskyřice pro vstřikování postrádají pevnost taveniny, aby udržely rozměrovou toleranci v matrici, a proto jsou pro izolaci a opláštění kabelů specifikovány vytlačovací třídy.
Co definuje polymer vytlačovací třídy
Tři měřitelné vlastnosti oddělují polymery v kvalitě pro vytlačování od jejich protějšků v kvalitě pro vstřikování. Jakmile budou jasné, zbytek výběru materiálu se stane předvídatelnějším.
- Molekulová hmotnost a distribuce: Extruzní třídy jsou na konci skupiny pryskyřic s vyšší molekulovou hmotností. Delší polymerní řetězce dodávají taveninu pevnost, která se dá vytáhnout z formy a upravit do konzistentní izolační vrstvy nebo pláště, místo aby se trhala nebo prohýbala.
- Index toku taveniny (MFI nebo MFR): Většina PE a PP pryskyřic pro vytlačování spadá do rozmezí 0,3 až 5 g/10 min, zatímco druhy vstřikování se často pohybují mezi 8 a 60 g/10 min. Nižší MFI znamená, že tavenina odolává prohýbání a při ochlazování si zachovává svůj průřez.
- Síla bobtnání a taveniny: Pevnost taveniny je odolnost proti natahování a bobtnání formy je přirozená expanze taveniny při jejím výstupu z formy. Typy vytlačování udržují bobtnání matrice předvídatelné, takže lze s jistotou navrhnout délku plošky matrice, vzdálenost tažení a profil chlazení.
- Tepelná stabilizace: Extruzní směsi nesou stabilizátory přizpůsobené delší době setrvání v válci a vyšší teplotní expozici v matrici. To je nejdůležitější pro PVC a XLPE, kde nekontrolovaná degradace vytváří černé skvrny a povrchové vady.
Běžné třídy vytlačování pro výrobu kabelů
LDPE / LLDPE
MFI 0,5–2. Flexibilní a odolný proti prasknutí. Používá se pro izolace a lehké pláště v telekomunikačních a stavebních drátech.
HDPE
MFI 0,3–1,5. Tuhá s vysokou pevností v tahu. Používá se pro potrubí, potrubí a vysoce odolné vnější pláště.
PVC
K-hodnota 65–75 pro flexibilní formulace. Přirozeně zpomaluje hoření a snadno se plastifikuje. Výchozí pro opláštění nízkého a středního napětí.
PP
MFI 0,5–3. Nízká hustota, dobrá chemická odolnost. Běžné v izolaci automobilových kabelů a výplňové pásce.
XLPE
Zesíťovatelná PE směs s MFI asi 1 před vytvrzením. Vysoká dielektrická pevnost a trvalý jmenovitý výkon 90°C. Standardníní pro izolace středního a vysokého napětí.
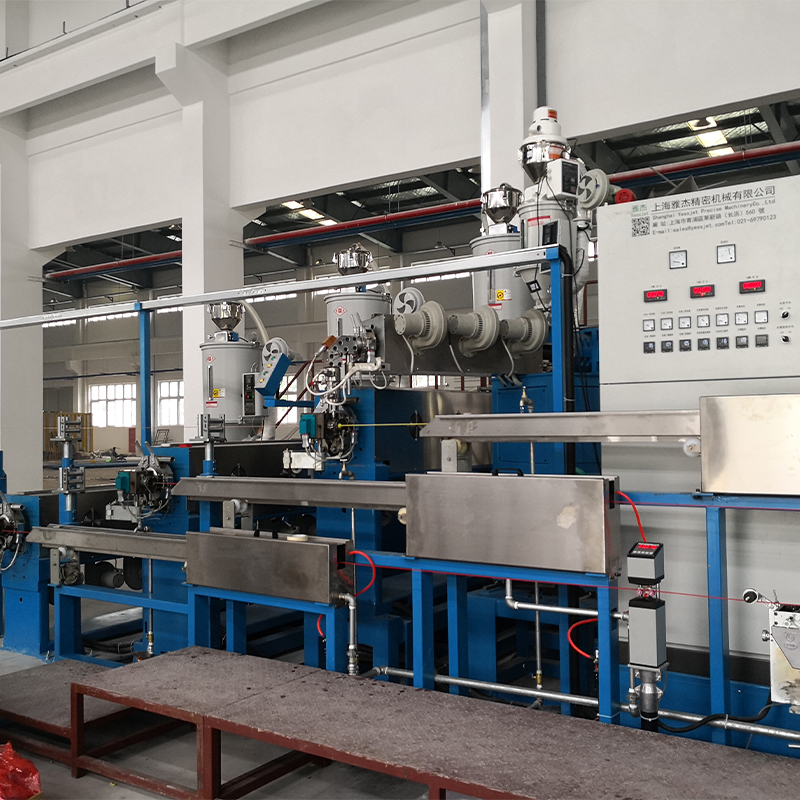
Protože PE a PVC tvoří většinu objemu vytlačovaných kabelů podle tonáže, na konfiguraci extrudéru záleží stejně jako na chemii směsi. Stroj, který zpracovává jak PE, tak PVC bez předělávání nástrojů, umožňuje závodu zkrátit dobu výměny a vyhnout se křížové kontaminaci materiálu. Jedním z příkladů je plně automatický vysokovýkonný kabelový extrudér z PE/PVC, který kombinuje dvouúčelový šnek, přesné řízení teploty a funkce rychlého uvolnění válce pro sdružené přepínání.
 Plně automatický vysoce výkonný kabelový extrudér PE/PVC s dvouúčelovým šroubem Tento extrudér podporuje rychlé přepínání mezi PE a PVC bez nutnosti výměny nástrojů, kombinuje dvouúčelový šnek a přesné řízení teploty. Vyhovuje závodům, jejichž cílem je snížit dobu přechodu a riziko kontaminace. Zobrazit produkt →
Stupeň vytlačování vs. Stupeň vstřikování: Přímé srovnání
Níže uvedené srovnání ukazuje praktické rozdíly, které ovlivňují výrobní linku kabelů. Čísla předpokládají skupinu pryskyřic PE nebo PP; PVC je normálně hodnoceno podle K-hodnoty místo MFI.
Majetek
Extruzní třída
Stupeň vstřikování
Vliv na produkci
MFI (g/10 min)
0,3–5
8–60
Kontrola rozměrů po matrici
Síla taveniny
Vysoká
Nízká až střední
Zabraňuje ochabování a vtažení krku
Die bobtnající chování
Předvídatelné
Velmi se liší
Rovnoměrnost tloušťky stěny
Distribuce molekulové hmotnosti
Na míru, často bimodální
Užší
Rovnováha výstupu a stabilita
Zatížení tepelného stabilizátoru
Rozšířené
Standard
Odolává degradaci během pobytu
Cenová prémie
Základní 5 % až 15 %
Základní linie
Nižší míra zmetkovitosti kompenzuje prémii
Hodnoty jsou typické referenční rozsahy pro směsi pro vytlačování kabelů. Vždy ověřte podle technického listu dodavatele.
V praxi se prémie za jakost pro vytlačování získá zpět, pokud se vyprodukuje dokonce o jedno nebo dvě procenta méně odpadu. Případ 12procentního šrotu, jako v příkladu otevření, stojí mnohem víc než jakákoli úspora materiálu.
Skryté metriky: Správné čtení MFI pro vytlačování kabelu
Číslo MFI ve specifikačním listu popisuje, jak polymer tekl ve standardní matrici při pevném zatížení, nikoli jak se chová ve vaší kombinaci šroubu a matrice. Tabulka níže ukazuje typické hodnoty MFI pro vytlačování pro polymery, které dominují izolaci a opláštění kabelů. PVC je vynecháno, protože je hodnoceno podle K-hodnoty.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1.5
XLPE 1.0
Typický index toku taveniny vg/10 min pro kabelové polymery extruzní kvality. PVC je hodnoceno podle K-hodnoty a není zobrazeno.
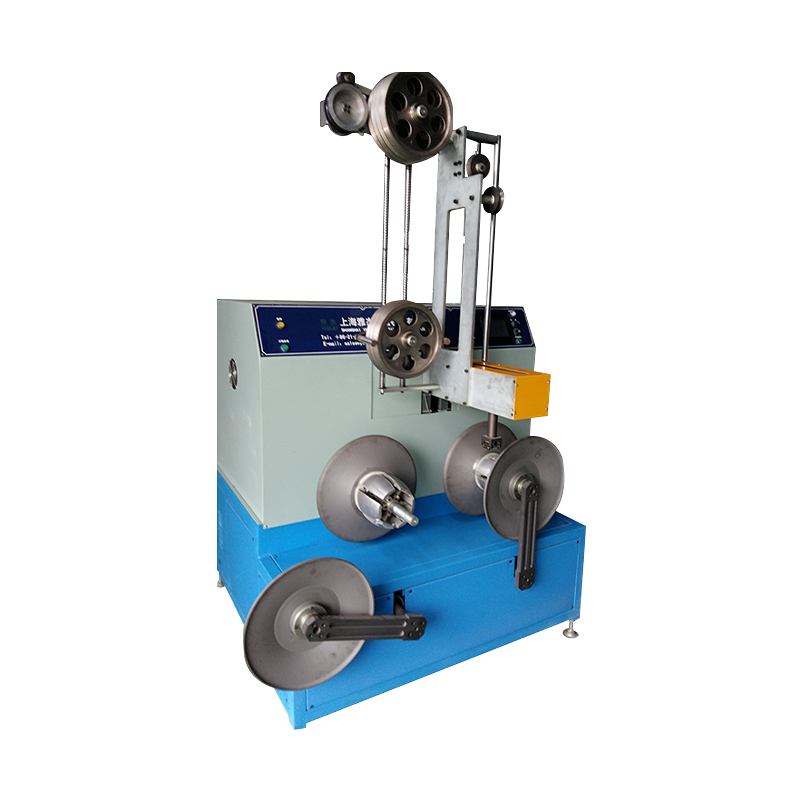
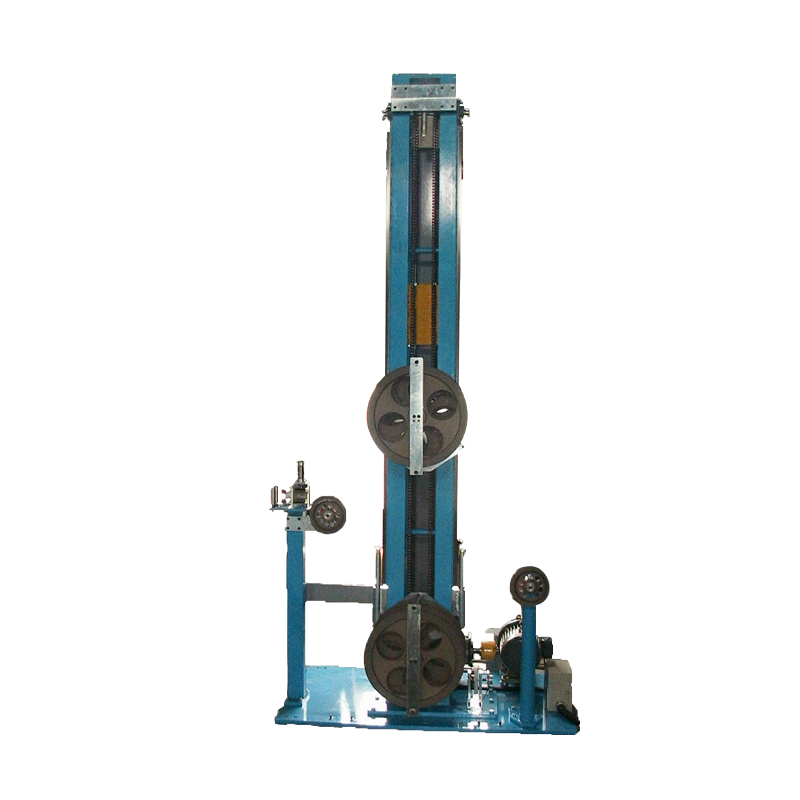
Skrytou metrikou za MFI je stabilita teploty taveniny. Pokud extrudér nemůže udržet teplotu taveniny v rozmezí ±3 °C, i správně specifikovaná třída bude vykazovat změny průměru. K této stabilitě přispívá geometrie šroubu, chlazení hlavně a řízení napětí proti proudu. U šňůr, které musí běžet nepřetržitě přes výměnu kotouče, akumulátorové a taneční systémy pro kontinuální vytlačovací linky držte napětí a rychlost stabilní, takže extruder vidí konstantní zatížení.
Distribuce polymerů pro vytlačování v drátech a kabelech
Výrobci kabelů zřídka používají všechny rodiny polymerů stejně. Níže uvedená distribuce odráží typickou spotřebu v sektoru drátů a kabelů.
PVC – 34%
XLPE – 26 %
LDPE / LLDPE – 18 %
HDPE – 8 %
PP – 10 %
ostatní – 4 %
PVC vede, protože je levné, přirozeně zpomaluje hoření a snadno se zpracovává při mírných teplotách, díky čemuž je dominantní při stavbě drátů a nízkonapěťových kabelů. XLPE následuje díky své dielektrické pevnosti a vyššímu tepelnému zatížení, kolem 90 °C kontinuálně ve většině norem, což z něj činí výchozí nastavení pro vysokonapěťové a vysokonapěťové napájecí kabely. Třídy PE jsou základním pilířem izolace komunikačních kabelů a PP se rozrostl v automobilové elektroinstalaci kvůli chemické odolnosti a nízké hustotě.
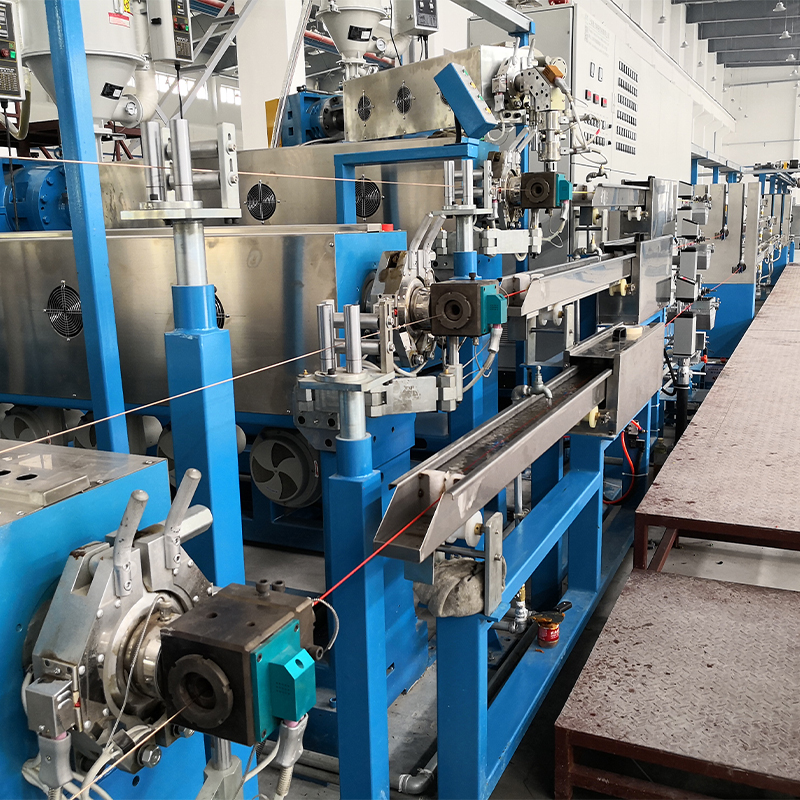
Zpracování XLPE vyžaduje kontrolovaný teplotní profil a vodní žlab za matricí, aby se teplota taveniny rychle snížila. To je důvod, proč linky XLPE běžně používají konfiguraci extrudéru s vodní nádrží.
 XLPE/PE kabelový extrudér s nádrží na chladicí vodu pro řízené zpracování Tento extrudér, navržený pro izolaci XLPE a PE, obsahuje vícedílnou nádrž na vodu pro rychlé chlazení a rovnoměrnou tloušťku. Řeší nerovnoměrnou izolaci a pomalé chlazení a podporuje stabilní elektrický výkon v napájecích a komunikačních kabelech. Zobrazit produkt →
Praktický proces výběru v pěti krocích
Tento pracovní postup převádí zadávání zakázek a procesní inženýrství z prázdné stránky na kvalifikovanou známku bez dohadů.
Krok 1 – Definujte spec
Zaznamenejte třídu napětí, velikost vodiče, trvalé tepelné zatížení, požadavek na plamen a cílovou flexibilitu. Tím se okamžitě zúží pole polymeru.
Krok 2 – Užší výběr rodin pryskyřic
PVC pro celkové opláštění, XLPE pro silové kabely, PE pro komunikační izolaci a PP tam, kde záleží na chemické odolnosti nebo hmotnosti.
Krok 3 – Spojte MFI se šroubem a matricí
Třídy s nízkým MFI potřebují větší točivý moment motoru a šroub určený pro vyšší smyk; Třídy s vysokým MFI vyžadují přísnější kontrolu teploty matrice. Zkontrolujte poměr L/D a kompresní poměr.
Krok 4 – Spusťte řízenou zkoušku
Pracujte při výrobní rychlosti a logaritmické teplotě tání, tlaku hlavy a kolísání průměru po dobu alespoň jedné hodiny. Konzistentní pásmo průměru ±1 procento je praktickým cílem.
Krok 5 – Zamkněte okno a zkontrolujte zásobu
Opravte teploty válce, rychlost šneku a poměr tažení v zdokumentovaném postupu. Ověřte podle IEC 60502, UL 1581 nebo příslušné kabelové normy.
Druhou polovinou rovnice je vybavení. Pokud plánujete nový závod nebo rozsáhlou přestavbu, kompletní linka na vytlačování drátů a kabelů s odpovídajícím šroubem, matricí, chladicím žlabem a navíječem zabrání problémům s kompatibilitou, které se objevují při montáži strojů od různých dodavatelů na místě. Vytlačovací linka integruje tyto stupně jako jeden systém.
 Integrovaná linka pro vytlačování drátů a kabelů s odpovídajícími komponenty Tato kompletní řada integruje odvíjení, rovnání, vytlačování, chlazení, tisk a navíjení jako jediný systém. Jeho volbou se vyhnete problémům s kompatibilitou ze strany dodavatelů míchání a zajistíte spolehlivý provoz pro nové závody nebo velké přestavby. Zobrazit produkt →
Postupy údržby a dodržování předpisů, které chrání třídu
Jakmile je stupeň kvalifikován, největší rizika se přesunou z výběru na manipulaci a procesní disciplínu.
Manipulace a skladování materiálu
- Kontrola vlhkosti: Dokonce i polymery s nízkou absorpcí vlhkosti vyvinou povrch, pokud jsou skladovány ve vlhkém prostředí. Směsi uchovávejte v originálních uzavřených obalech a pro hygroskopické předsměsi a speciální směsi používejte násypkovou sušičku.
- Čištění mezi stupni: Přechod z PVC na PE nebo XLPE může zanechat karbonizované zbytky, které se po hodinách projeví jako černé skvrny. Použijte zdokumentovanou sekvenci čištění s kompatibilní čisticí sloučeninou.
- Limity úložiště: Skládejte pytle z podlahy, udržujte teplotu ve skladu pod 30 °C a použijte rotaci skladu první dovnitř, první ven, abyste zabránili tvorbě jemných částic a aglomerací.
Soulad a sledovatelnost
- Omezené látky: RoHS a REACH vyžadují dokumentovaná prohlášení o látkách od dodavatele směsi s pravidelným opakovaným testováním, když se složení mění.
- Plamen a bezpečnostní normy: UL 1581, IEC 60332 a IEC 60754 definují požadavky na šíření plamene a obsah halogenů, které musí zvolený druh vytlačování splňovat pro stavební a průmyslové kabely.
- Sledovatelnost šarže: Zaznamenejte čísla šarží polymeru, šarže předsměsi a parametry vytlačování pro každou výrobní sérii, aby bylo možné vysledovat incident s kvalitou materiálu, stroje a operátora.
Materiál jakosti pro vytlačování může být i po matrici zničen špatnou manipulací. Nekonzistentní napětí při navíjení odírá povrch a hrubé paletování může rozdrtit nebo zdeformovat hotovou cívku. Robotické paletizační systémy pro manipulaci s kabelovými cívkami snížit toto riziko automatizací zvedání a stohování s kontrolovanými, opakovatelnými pohyby. Spárování správného polymeru s disciplinovanou manipulací je to, co mění rozhodnutí o materiálu ve spolehlivý výrobní výstup.